
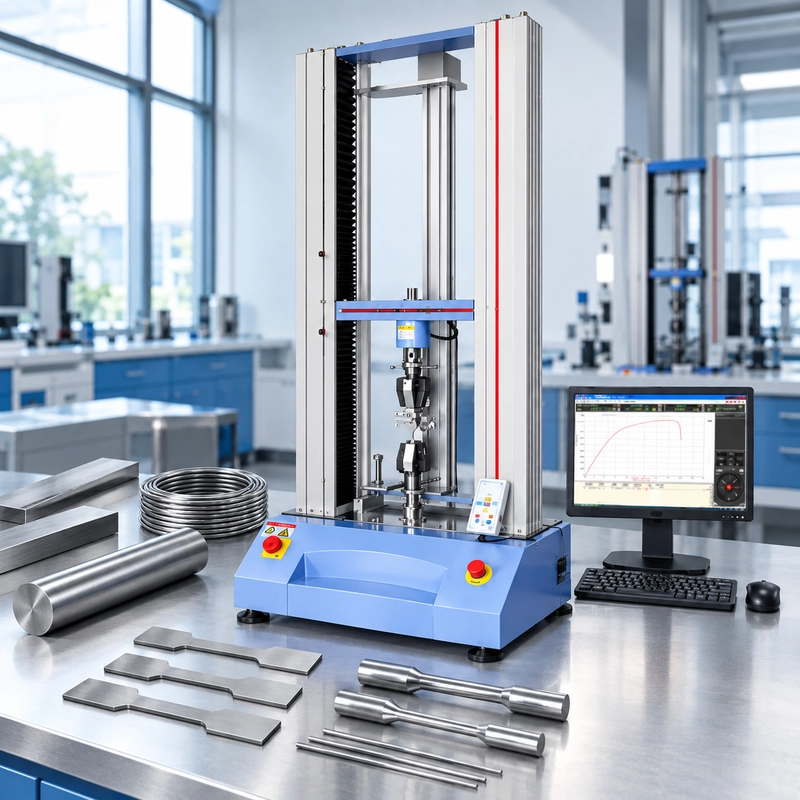
Două RFQ ajung pe același birou.
Amândoi spun:
Avem nevoie de o mașină de testare a tracțiunii pentru ISO 6892-1.
Primul desen arată un eșantion subțire din aluminiu.
Al doilea arată o bară de oțel prelucrată de înaltă rezistență.
Nu ar trebui să primească automat aceeași ofertă.
Standardul este același. Forțele pot fi complet diferite. La fel pot fi și celula de încărcare, grip-urile, extensometrul, metoda de control și fluxul de lucru de testare.
Aceasta este distincția despre care se referă acest ghid.
ISO 6892-1 este o cerință pentru metoda de testare. Nu este o specificație de mașină.
Dacă selectezi echipamentul, punctul de plecare util nu este doar numărul standard. Este specimenul care stă — sau urmează să se așeze — pe banca ta de laborator.
ISO 6892-1 nu este o specificație de mașină
Ediția curentă este ISO 6892-1:2019, Materiale metalice — Testare la tracțiune — Partea 1: Metodă de testare la temperatura camerei. ISO a revizuit și confirmat ediția în 2025, deci rămâne actualizată. Acesta specifică metoda de testare a materialelor metalice la tracțiune și definește proprietăți mecanice care pot fi determinate la temperatura camerei.
Asta definește testul.
Nu definește o configurație universală de mașină.
O probă subțire din foi și o bară rotundă prelucrată pot intra ambele într-un program de testare ISO 6892-1. Dar unul poate ceda sub 20 kN, în timp ce altul necesită mult peste 100 kN.
Chiar și atunci când două exemplare produc forțe maxime similare, ele pot să nu folosească aceleași mânere.
Și dacă un laborator are nevoie doar de rezistență la tracțiune, în timp ce altul are nevoie de rezistență de probă cu rată de deformare controlată, cerințele lor de măsurare și control se schimbă din nou.
Deci când o interogare spune:
ISO 6892-1 este necesară o mașină.
deja știm standardul.
Ce mai avem nevoie este testul.

Primul număr de care avem nevoie: Forța așteptată
Arată-ne desenul probei și putem începe să transformăm cerința de testare într-o cerință de mașină.
Pentru dimensionarea inițială a echipamentului, o estimare utilă este:
Forță maximă așteptată ≈ Suprafața secțiunii transversale originale × rezistența la tracțiune așteptată
Aceasta nu este procedura de test ISO sau un calcul de acceptare. Este o primă estimare practică pentru selecția mașinilor.
Ia un exemplar rotund prelucrat cu un diametru
Aria sa transversală este:
A₀ = π × 8² / 4 ≈ 50,3 mm²
Dacă rezistența la tracțiune așteptată este aproximativ 600 MPa:
50,3 mm² × 600 N/mm² ≈ 30.200 N
Așadar, ne uităm aproximativ la:
30 kN
Acum schimbă doar două lucruri: diametrul probei și rezistența materialului.
Ia o secțiune
Zona devine:
A₀ ≈ 201.1 mm²
and:
201,1 mm² × 900 N/mm² ≈ 181.000 N
sau aproximativ:
181 kN
Același standard ISO.
Aproximativ de șase ori forța.
Această diferență este suficient de mare pentru a muta testul într-un interval complet diferit de capacitate a mașinii.
De asemenea, arată de ce descrieri precum
Pentru o probă plată, aceeași logică de primă trecere se aplică:
A₀ = lățime × grosime
Atunci:
A₀ × rezistența la tracțiune așteptată ≈ forța maximă așteptată
Calculul ar trebui să folosească o așteptare superioară realistă pentru materialul și proba testată — nu pur și simplu valoarea nominală cea mai ușor de găsit pe o fișă tehnică.
Aceste exemple sunt doar calcule ilustrative de dimensionare a echipamentului. Acestea nu sunt dimensiunile probelor, rezistențele la tracțiune sau valorile de acceptare prescrise conform ISO 6892-1.

Un cadru de 50 kN nu răspunde la întrebarea celulei de încărcare
Să presupunem că cel mai mare exemplar dintr-un laborator este așteptat să atingă aproximativ 42 kN.
Un cadru de 50 kN pare imediat relevant.
Dar acum pune o altă întrebare:
Unde au loc de fapt majoritatea testelor laboratorului?
Poate că volumul de lucru arată așa:
Cele mai multe exemplare zilnice: 8–25 kN
Exemplare ocazionale: 35–42 kN
Asta schimbă conversația echipamentului.
Cifra de 42 kN este importantă atunci când se evaluează dacă cadrul are capacitate suficientă.
Nu descrie, de unul singur, intervalul de forțe pe care laboratorul are nevoie în mod obișnuit de verificare a performanței de măsurare.
Acestea sunt decizii înrudite, dar nu sunt identice:
Forță superioară așteptată
→ ajută la definirea capacității cadrelor.
Distribuția de rutină a forțelor
→ ajută la definirea configurației de măsurare a forței.
Interval de măsurare verificat necesar
→ trebuie luat în considerare la selectarea și verificarea sistemului de celule de încărcare.
ISO 7500-1 este standardul ISO relevant pentru calibrarea și verificarea sistemului de măsurare a forțelor pentru mașinile statice de testare uniaxială a tensiunii/compresiunii; ISO include în prezent standardul în catalogul său de testare mecanică.
Acesta este unul dintre motivele pentru care nu ne place să specificăm un sistem de tracțiune doar din forța maximă.
Imaginează-ți două laboratoare care au nevoie fiecare de un cadru de 50 kN.
Unul petrece cea mai mare parte a timpului între 5 și 15 kN.
Celălalt petrece cea mai mare parte a timpului între 30 și 45 kN.
Din punct de vedere mecanic, ambele se pot potrivi cadrului.
Din perspectiva măsurării, nu reprezintă aceeași sarcină de lucru.
Nici cumpărarea unui cadru mult mai mare nu rezolvă automat problema. O capacitate mai mare imprimată pe plăcuța cu numele mașinii nu înlocuiește o configurație de măsurare a forței selectată și verificată corespunzător.
O RFQ mai bună ne oferă astfel două cifre:
Care este forța cea mai mare pe care o așteptați în mod rezonabil?
and
Unde se testează de fapt majoritatea probelor tale?
Aceste două răspunsuri sunt mai utile decât "necesită o mașină de 50 kN."

Clientul are nevoie de Rp0.2. Și acum?
Până acum, am vorbit în principal despre forță.
Apoi clientul adaugă o linie la RFQ:
Rezultate necesare: Rp0.2, Rm, A.
Acum trebuie să vorbim despre măsurarea deformațiilor.
Celula de sarcină ne oferă
Combinăm această forță cu aria secțiunii transversale originale a probei și obținem
Dar rezistența de demonstrare, cum ar fi Rp0.2 depinde de relația dintre tensiune și deformația probei.
Asta înseamnă că avem nevoie de un alt canal de măsurare.
Forțează canalul
Load cell
↓
Force
↓
Stress
canal de depresiune
Extensometru
↓
Extensie
↓
Aduceți aceste canale împreună și putem evalua răspunsul relevant.
Ghidul public de testare ISO 6892-1 identifică, de asemenea, măsurarea precisă a forței și măsurarea extensiei probelor ca cerințe cheie ale echipamentelor atunci când se determină proprietățile acoperite de metodă.
De aceea un extensometru nu ar trebui tratat ca un accesoriu generic adăugat la sfârșitul unei citații.
Trebuie să știm ce se așteaptă să facă.
Care este lungimea inițială a ecartamentului?
Ce interval de deformație trebuie să acopere?
Care rezultate sunt necesare?
Rămâne pe probă într-o deformare plastică substanțială sau procedura de testare este configurată diferit?
Și mai este o întrebare:
Extensometrul măsoară doar proba — sau semnalul său controlează și mașina?
Depinde de metoda de rată de testare selectată.

Metoda A1 modifică cerința sistemului de control
Aici două mașini care susțin ambele ISO 6892-1 ar putea avea nevoie de o comparație mai apropiată.
ISO 6892-1 distinge diferite abordări pentru controlul ratei de testare. Pentru selecția echipamentului, distincția utilă este:
Metoda A1
Control al ratei de deformare în buclă închisă folosind semnalul extensometru.
Control al ratei de deformație în buclă deschisă folosind o viteză preselectată sau ajustată a capului transversal.
Method B
Control bazat pe rata de stres din regiunea relevantă.
Ghidul tehnic ISO 6892-1 al lui ZwickRoell descrie A1 ca un control automat al ratei de deformație în buclă închisă folosind feedback de extensometru, în timp ce A2 folosește o abordare de viteză transversală pentru a atinge rata de deformație necesară.
Asta face ca A1 să fie deosebit de interesant din punct de vedere al echipamentelor.
Cu A1, extensometrul nu mai urmărește doar proba.
Semnalul său participă la bucla de control.
Conceptual:
Deformarea probei
↓
Extensometru
↓
Rata de deformație măsurată
↓
Controller
↓
Răspuns la Drive / crosshead
↓
Modificări ale deformării probei
și bucla continuă.
Deci, dacă programul de testare specifică Metoda A1, întrebarea dacă software-ul conține o metodă "ISO 6892-1" nu este suficientă.
Am dori, de asemenea, să știm dacă controlerul poate folosi feedback-ul extensometrului pentru controlul necesar al ratei de deformare în buclă închisă.
Extensometrul, controlerul, sistemul de acționare, mânerele, rigiditatea probei și rigiditatea mașinii devin toate parte a comportamentului întregului sistem de testare.
Există și o complicație pe partea materialului care este ușor de trecut cu vederea.
Metalul nu se deformează întotdeauna uniform prin cedare.
Unele oțeluri pot prezenta un comportament localizat de randament. Când deformarea se localizează, extensometrul măsoară o regiune de calibrare definită, în timp ce deformarea probei poate să nu fie distribuită uniform pe întreaga lungime paralelă.
Asta face ca interacțiunea dintre comportamentul probei, poziția extensometrului și răspunsul la control să fie mai importantă decât ar sugera o simplă căsuță software.
Cu alte cuvinte:
"Capabil de metoda A1" ar trebui să descrie comportamentul sistemului de măsurare și control—nu doar numele unui șablon de test.
Pentru Metoda A2, conversația echipamentului este diferită deoarece comportamentul țintă al ratei de deformare este abordat prin viteza capului încrucișat, nu prin feedback-ul direct al extensometrului în buclă închisă. ZwickRoell descrie A2 ca fiind controlul vitezei de deformație în buclă deschisă și menționează că este necesară pre-testarea/configurarea pentru a ține cont de sistemul de testare și rigiditatea probelor.
Metoda B este din nou diferită.
Nu este nevoie să reproducem aici toate tabelele de rată de testare ISO. Standardul actual și specificația materialului/produsului aplicabil trebuie folosite pentru a stabili ratele, toleranțele și tranzițiile reale.
Pentru selecția mașinilor, ideea este mai simplă:
Întreabă cum este controlat testul—nu doar dacă numărul standard apare în software.
Arată-ne proba înainte să selectăm mânerele
O mașină poate avea suficientă forță și totuși să fie inutilizabilă pentru proba care stă pe bancul tău.
De aceea desenul probei trebuie să ajungă la furnizorul mașinii înainte ca configurația de prindere să fie finalizată.
Considerați trei forme comune.
Specimene plate
Avem nevoie de mai mult decât cuvântul "sheet."
Informațiile utile includ:
lățime
dimensiuni capătului prinderii
stare de suprafață
forță așteptată
Un exemplar subțire și plat și unul gros derivat din plăci nu creează neapărat aceeași cerință de maxilar.
Specimene rotunde
Acum geometria contactului se schimbă.
Trebuie să știm diametrul secțiunii de prindere și designul capătului probei.
Un capăt cilindric simplu, un capăt filetat, o probă cu umăr sau o altă geometrie poate conduce la o strategie diferită de introducere a încărcării.
Fire și produse cu diametru mic
Wire creează propriile probleme.
Proba trebuie ținută fără alunecare necontrolată, dar o presiune excesivă locală de contact poate deteriora o secțiune transversală mică înainte ca secțiunea de calibrare intenționată să fie evaluată corespunzător.
Diametrul, suprafața, rezistența materialului și forța așteptată contează.
Cadrul mașinii poate rămâne exact același în timp ce interfața probei se schimbă complet.
De aceea:
O mașină universală de testare poate acoperi mai multe familii de probe. O singură pereche de fălci nu le acoperă automat pe toate.
Dacă un laborator plănuiește să testeze foaie, bare rotunde și sârmă pe un cadru, aceasta ar trebui să facă parte din specificația echipamentului original — nu descoperită după instalare.

O probă de 17,5 kN pe o mașină de 50 kN
Acum puneți deciziile cap la cap.
Un client trimite această RFQ:
| Cerință | Informații despre client |
|---|---|
| Standard | ISO 6892-1 |
| Material | Oțel inoxidabil |
| Specimen | Flat |
| Lățime | 12,5 mm |
| Grosime | 2,0 mm |
| Expected Rm | 700 MPa |
| Rezultate necesare | Rp0.2, Rm, A |
| Volum | 100 specimene/zi |
Primul calcul este simplu.
Zona originală:
12.5 × 2.0 = 25 mm²
Estimare inițială a forței maxime:
25 mm² × 700 N/mm² = 17.500 N
sau:
≈ 17.5 kN
Pe hârtie, un cadru de 50 kN pare confortabil.
Apoi restul RFQ începe să conteze.
Clientul are nevoie de Rp0.2.
Acum avem nevoie de o strategie de măsurare a deformației.
Procedura lor internă specifică
Acum extensometrul și controlerul trebuie să funcționeze împreună ca parte a sistemului de control al ratei de deformație.
Desenul specimenului arată mai multe grosimi.
Acum trebuie să verificăm dacă aranjamentul propus al maxilarului acoperă întreaga familie de probe.
Apoi observăm:
100 specimene/zi.
Acum încărcarea, alinierea, operarea prinderii și manipularea extensometrului devin parte din fluxul de lucru al laboratorului.
Calculul de 17,5 kN a fost corect.
Pur și simplu nu era întreaga specificație.
Această distincție este importantă deoarece ghitatele mașinilor sunt adesea comparate aproape în totalitate prin:
Preț
Aceste specificații contează.
Dar nu vă spun dacă sistemul propus corespunde testului real.
Pentru acest exemplu, o revizuire utilă a configurației ar arăta mai degrabă:
↓
Confirma forță superioară la toate gradele / dimensiunile probelor
↓
Map rutina de lucru
↓
Selectează configurația de măsurare a forței
↓
↓
Select extensometru
↓
↓
Revizuirea fluxului de lucru de gestionare 100 de teste/zi
Abia atunci avem ceva apropiat de o specificație completă a mașinii.
Transformarea cerinței de testare într-o configurație de mașină
Pentru ITM-LAB, două game universale relevante de mașini de testare pentru acest tip de lucru sunt:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Acestea sunt intervale cadre, nu selecții automate ISO 6892-1.
Exemplele anterioare fac distincția clară.
O probă de Ø8 mm la o valoare ilustrativă de 600 MPa ne-a oferit o forță estimată în jurul
Asta plasează aplicația într-un interval în care RS-8000 poate fi evaluat—dar nu finalizează automat configurația.
Exemplul nostru Ø16 mm / 900 MPa a produs aproximativ
Aceasta mută cerința de forță în intervalul de capacitate mai mare, unde o configurație RS-8000A poate fi evaluată.
Din nou, calculul este doar începutul.
După capacitatea cadrelor, mai avem nevoie de:
Load cell
Grips
Extensometru
Metodă de control
Travel / test space
Interval de probă
Flux de lucru zilnic
Steel nu înseamnă automat RS-8000A.
Aluminiul nu înseamnă automat RS-8000.
Proba decide forța.
Rezultatele necesare decid o mare parte din sistemul de măsurare.
Metoda de testare influențează sistemul de control.
Abia după ce aceste piese sunt definite, modelul mașinii devine semnificativ.
Ce ar trebui să trimiți cu o RFQ ISO 6892-1?
O specificație lungă de laborator nu este necesară.
Un desen util de probă ne spune de obicei mai mult decât câteva paragrafe de cerințe generice.
Pentru o configurație inițială, trimite:
- material și grad;
- formă de produs;
- desen de specimen;
- lățime și grosime, sau diametru;
- rezistență la tracțiune așteptată;
- forța superioară de testare așteptată, dacă este deja cunoscută;
- rezultate necesare, precum Rp0.2, ReH/ReL, Rm și A;
- Metoda A1, A2 sau B dacă procedura ta specifică;
- lungime de ecartament / cerință extensometru;
- cele mai mici și mari familii de specimene;
- teste aproximative pe zi.
Dacă nu cunoașteți forța așteptată, trimiteți specificația materialului și desenul probei.
Asta ne oferă suficiente informații pentru a începe calculul, în loc să ghicem după numărul standard.
ISO 6892-1 Foaia de parcurs pentru selecția sistemului de testare a tracțiunii

ISO 6892-1 Întrebări frecvente despre mașina de testare a tracțiunii
Ce capacitate de mașină am nevoie pentru ISO 6892-1?
Nu există o capacitate unică a mașinii asociată cu ISO 6892-1.
Pentru dimensionarea inițială, estimează forța superioară așteptată a probei din zona secțiunii transversale originale și rezistența la tracțiune așteptată:
Forță așteptată ≈ A₀ × Rezistența la tracțiune așteptată
Apoi luați în considerare intervalul normal de forță de lucru, configurația celulei de sarcină, mânerele, extensometrul, metoda de control necesară și familia de probe înainte de a finaliza mașina.
Am nevoie de un extensometru pentru ISO 6892-1?
Depinde de proprietățile și metoda de control cerute de programul de testare.
Acolo unde deformația probei trebuie măsurată pentru a determina proprietățile dependente de deformație, un extensometru adecvat devine parte a sistemului de măsurare. Pentru Metoda A1, semnalul extensometrului este folosit și pentru controlul în buclă închisă a ratei de deformație.
Extensometrul corect depinde, așadar, de factori precum lungimea ecartamentului, intervalul de măsurare, rezultatul necesar și strategia de control.
Care este diferența dintre ISO 6892-1 Metoda A1, A2 și B?
Din perspectiva selecției echipamentului, Metoda A1 folosește controlul ratei de deformare în buclă închisă cu feedback extensometric. Metoda A2 este o abordare cu viteză de deformație în buclă deschisă, folosind viteza capului încrucișat, în timp ce Metoda B controlează testul pe baza ratei de tensiune din regiunea relevantă.
Standardul actual ar trebui folosit pentru vitezele reale, toleranțele și tranzițiile de etapă.
Cum estimez forța de tracțiune înainte de a selecta o mașină?
Pentru o estimare la prima trecere a echipamentului:
Forță maximă așteptată ≈ Secțiune transversală originală × rezistență la tracțiune așteptată
Pentru un exemplar rotund:
A₀ = πd² / 4
Pentru un exemplar dreptunghiular:
A₀ = lățime × grosime
Folosiți o așteptare superioară adecvată pentru materialul și intervalul de probă testat. Rezultatul este o estimare a dimensiunii echipamentului, nu un substitut pentru procedura de testare ISO.
Poate o mașină de testare a tracțiunii să testeze probele plate, rotunde și din sârmă?
Posibil, da—cu condiția ca cadrul, sistemul de măsurare a forței, cursa și alte cerințe ale mașinii acoperă întregul program de testare.
Aranjamentul de prindere poate încă să se schimbe între familiile de probe. Probele plate, rotunde și sârma prezintă diferite geometrii de contact și riscuri diferite de alunecare sau deteriorare locală.
Sunt ISO 6892-1 și ASTM E8/E8M interschimbabile?
Nu. Ambele abordează testarea la tracțiune a materialelor metalice, dar sunt standarde separate și nu trebuie tratate ca proceduri interschimbabile.
Dacă un proiect specifică ASTM E8/E8M, configurați și rulați testul conform cerințelor ASTM aplicabile. Dacă specifică ISO 6892-1, folosește metoda ISO.
Pentru laboratoarele care lucrează cu ambele sisteme, acesta este un alt motiv pentru a defini standardele necesare înainte de configurarea software-ului, extensometriei și procedurilor de testare.
Standardul definește testul. Specimenul definește sistemul.
O solicitare pentru o mașină de testare a tracțiunii ISO 6892-1 sună specifică.
Pentru un inginer de echipamente, acesta este începutul conversației.
Încă trebuie să vedem specimenul.
De acolo, calea de selecție devine mult mai clară:
↓
Forță așteptată
↓
Interval de lucru de rutină
↓
↓
Grips
↓
Rezultate necesare
↓
Extensometru
↓
↓
Acea secvență previne o greșeală comună: selectarea unei mașini universale de testare de la capacitate maximă mai întâi și încercarea ca testul real să se potrivească ulterior.
Dacă plănuiți un sistem ISO 6892-1, trimiteți-ne desenul probei, gradul materialului, rezistența la tracțiune așteptată, rezultatele necesare, metoda de testare a ratei de testare și volumul zilnic de testare.
Aceste detalii sunt mult mai utile pentru configurarea sistemului de testare decât doar numărul standard.
