
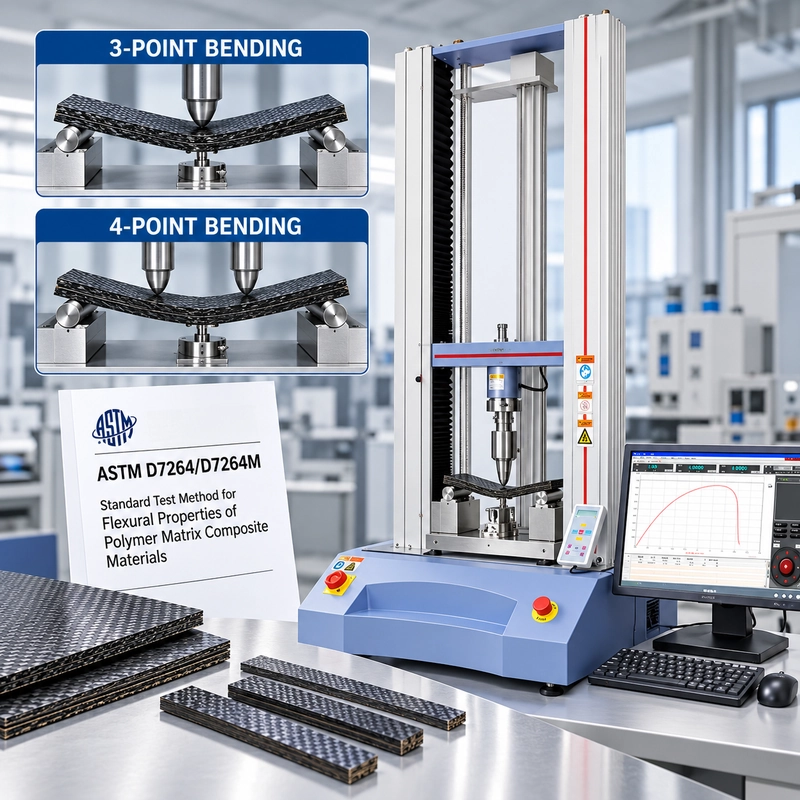
Două cupoane CFRP provin din același panou laminat. Ambele au o grosime de 4 mm.
Unul este testat pe o deschidere de susținere de 64 mm. Celălalt peste 128 mm.
Același material. Aceeași grosime. Aceeași mașină universală de testare.
Ar trebui ca rezistența la flexură raportată să fie aceeași?
Nu neapărat.
În testarea la flexie compozită ASTM D7264, deschiderea face parte din test—nu doar o setare a corpului de iluminat. Schimbă geometria încărcării sau relația span-grosime și schimbi starea de tensiune în interiorul cuponului. Schimbă modul în care se măsoară deflecția și s-ar putea să modifici rezultatul rigidității. Ignoră unde proba a cedat efectiv și un vârf perfect curat pe curba forței poate deveni înșelător.
De aceea, configurarea ASTM D7264 începe cu cuponul, nu cu mașina.
ASTM D7264/D7264M acoperă proprietățile de flexiune ale compozitelor cu matrice polimerică, în special ale materialelor consolidate cu fibre continue. Actualul ASTM D7264/D7264M-26 include două configurații: Procedura A folosește încărcare în trei puncte, iar Procedura B folosește încărcare în patru puncte. Se folosește un raport standard span-grosime de 32:1, care reprezintă una dintre diferențele importante între această metodă și metodele de flexură ale plasticului obișnuite, precum ASTM D790 și ASTM D6272.
Acest ghid se concentrează pe ce înseamnă aceste cerințe la banca de testare: cum modifică metoda de încărcare răspunsul probelor, de ce contează 32:1, ce locație de defecțiune îți poate indica, de unde provine numărul de deflecție și cum să transformi cerințele cupoanelor într-o configurație practică UTM și a instalațiilor.
Ce se întâmplă de fapt în interiorul laminatului?
Un test de flexură pare simplu văzut din exteriorul corpului de iluminat.
Cuponul stă pe două suporturi. Capul transversal se mișcă. Specimenul se îndoaie.
În interiorul laminatului, situația este mai complicată.
Pe măsură ce grinda se îndoaie, o suprafață exterioară este plasată în principal în compresie, în timp ce suprafața opusă este plasată în principal în tensiune. Între ele se află axa neutră. Tensiunile de forfecare transversală se dezvoltă, de asemenea, pe parcursul grosimii.
Pentru un material omogen, teoria fasciculului ne oferă o modalitate convenabilă de a descrie această distribuție a tensiunii. Pentru un compozit laminat, însă, materialul în sine este direcțional și stratificat.
Fibrele pot suporta cea mai mare parte a sarcinii longitudinale. Matricea transferă tensiunea și susține întărirea. Interfețele dintre pliuri introduc o altă posibilă cale de daune.
Așadar, cuponul nu are o singură cale de a eșua.
O probă CFRP poate dezvolta fractură de fibre de tracțiune pe o față, daune de compresie pe cealaltă, delaminare între straturi sau daune cauzate de forfecare prin laminat. Contactul local sub botul de încărcare poate introduce un mecanism complet diferit de cedare.
Acesta este primul motiv pentru care cea mai mare forță înregistrată de UTM nu ar trebui niciodată interpretată izolat.
Asta o face diferită.
ASTM menționează că Procedura A și Procedura B pot produce valori ale proprietăților ușor diferite. Când rezultatele sunt comparate, aceeași procedură ar trebui folosită pe tot parcursul comparației.
Dacă un desen al clientului specifică Procedura A, folosiți Procedura A.
Dacă un program intern de cercetare și dezvoltare are o alegere, documentează procedura selectată și menține-o consistentă între materiale, loturi și grupuri de condiționare.

Raportul de 32:1 își face treaba
Pentru configurația standard ASTM D7264:
Deschiderea de susținere / Grosimea probei = 32:1
sau:
L = 32h
unde:
L = deschidere
desusținere h = grosimea probei
ASTM identifică acest raport 32:1 ca una dintre diferențele dintre D7264 și ASTM D790/D6272, unde se folosește un raport standard span-grosime de 16:1. D7264 este destinat evaluării comportamentului la flexie la grindă lungă, în timp ce ASTM D2344/D2344M abordează rezistența la grindă scurtă.
De ce contează asta?
Pentru că îndoirea și forfecarea nu contribuie în mod egal la fiecare deschidere.
Reducerea deschiderii în raport cu grosimea probei, forfecarea transversală devine mai semnificativă. Dacă mărești spațiul relativ, răspunsul devine mai dominat de îndoire.
Acest lucru este deosebit de important în cazul compozitelor laminate, deoarece o ruptură de forfecare interlaminară poate apărea înainte ca fibrele exterioare să atingă condiția de flexură pe care testul a fost intenționată să o investigheze.
Așadar, atunci când un operator ajustează suporturile, acea ajustare nu înseamnă doar ca cuponul să se potrivească.
Este o parte definitorie a condiției de testare mecanică.
Un exemplu rapid
Pentru un laminat de 2 mm:
32 × 2 = 64 mm
Pentru un laminat de 4 mm:
32 × 4 = 128 mm
Pentru un laminat de 6 mm:
32 × 6 = 192 mm
Această progresie simplă ne spune și ceva despre selecția echipamentelor.
Dacă un laborator plănuiește să testeze cupoane cu grosimi între 2 și 6 mm, dispozitivul de îndoire trebuie să acomodeze deschiderile de susținere corespunzătoare. Un dispozitiv care se oprește fizic la 100 mm poate fi perfect utilizabil pentru proba de 2 mm și nepotrivit pentru probele de 4 mm și 6 mm în aceeași condiție de 32:1.
Dacă un furnizor primește doar:
"Avem nevoie de un corp de iluminat ASTM D7264."
Încă nu există suficiente informații pentru a configura corect corpul de iluminat.
Cel puțin, vrem să știm ce exemplare intră în el.

Un cupon CFRP de 4 mm: Exemplu funcțional
Luați în considerare un cupon CFRP dreptunghiular testat folosind Procedura A.
Ca exemplu, să presupunem:
Lățime, b = 13,0 mm
Grosime, h = 4,00 mm
Deschidere de susținere, L = 128 mm
Sarcina maximă, P = 1.200 N
Pentru un eșantion dreptunghiular în îndoire în trei puncte, relația de tensiune la flexură pe suprafața exterioară ia forma familiară:
σf = 3PL / 2bh²
Înlocuind valorile exemplu:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
ceea ce oferă aproximativ:
σf = 1.108 MPa
sau:
1.11 GPa
Acest număr este util, dar calculul dezvăluie altceva ușor de trecut cu vederea.
Uită-te la numitor:
h²
Grosimea este pătrată.
Acum să presupunem că specimenul efectiv are o grosime de 4,00 mm, dar 4,10 mm sunt introduși în calcul.
Tot restul rămâne la fel.
Folosind 4,10 mm:
σf ≈ 1.054 MPa
Stresul raportat s-a mutat de la aproximativ:
1.108 MPa → 1.054 MPa
o diferență de aproximativ 4,9%.
Nimic nu s-a schimbat în aparat.
Nimic nu s-a schimbat în forța maximă.
Nimic nu s-a schimbat în laminat.
Doar valoarea grosimii s-a schimbat cu 0,10 mm.
De aceea nu am construi un raport D7264 doar pe baza grosimii nominale de tragere. Măsoară cuponul conform cerințelor metodei și menține practica de măsurare dimensională consistentă pe parcursul comparației.
Pentru laminatele compozite subțiri, metrologia probelor face parte din testul mecanic.
Direcția fibrei poate schimba răspunsul înainte ca testul să înceapă
Două cupoane pot avea dimensiuni externe identice și totuși pot reprezenta sisteme materiale foarte diferite din punct de vedere mecanic.
Ia în considerare un laminat unidirecțional.
Un exemplar tăiat în principal de-a lungul direcției fibrei și unul tăiat transversal nu poartă sarcina de flexură în același mod.
Aceeași problemă apare și la aruncările mai complexe.
Un laminat dominat de [0°], un laminat dominat de [90°], o construcție cu straturi transversale și un laminat cvasi-izotrope nu trebuie tratate ca fiind interschimbabile doar pentru că toate cele patru cupoane sunt fabricate din "CFRP".
De aceea, un raport compozit util de testare ar trebui să păstreze suficiente informații pentru a identifica ce a fost testat efectiv.
Doar desemnarea materialului s-ar putea să nu fie suficientă.
În funcție de program, informațiile utile pot include construcția laminatului, desemnarea stratului, orientarea probei față de panou, grosimea, lățimea, starea de condiționare, procedura de testare și întinderea de susținere.
Dacă un lot a fost tăiat longitudinal și altul transversal, o repetabilitate excelentă a mașinii nu va salva o comparație slabă.
Dacă se rupe aici, întreabă de ce
Un vârf curat pe curba forță-deviere pare liniștitor.
Cuponul stricat merită cel puțin la fel de multă atenție.
Ruptură în regiunea de îndoire înaltă intenționată
Începe prin a examina care suprafață a declanșat cedarea și cum arată fractura.
Fractura fibrelor de tracțiune, deteriorarea prin compresie și combinațiile de defectare a matricii și fibrei pot apărea, în funcție de arhitectura laminatului.
O defecțiune în regiunea așteptată nu validează automat fiecare aspect al testului, dar este mult mai informativă decât simpla înregistrare a forței maxime.
Daune direct sub un bot de încărcare
Uită-te cu atenție la zona de contact.
Dacă laminatul se zdrobește local sub bot înainte de apariția cedării la flexură intenționată, vârful măsurat poate fi controlat prin deteriorarea contactului.
Aceasta nu este aceeași întrebare ca:
"Cât de rezistentă este această lamină la flexibilitate?"
O despărțire lungă între pliuri
O fisură vizibilă care se întinde de-a lungul laminatului poate indica delaminare sau implicare interlaminară.
Întreabă dacă răspunsul dorit la flexie pentru grinda lungă a fost atins înainte ca acea pagubă să devină controlantă.
Eșec aproape de un suport
Nu salva doar încărcarea de vârf și nu trece la următorul cupon.
Verifică deschiderea, poziția probei, contactul de susținere, alinierea și proba în sine.
O defecțiune recurentă în locul greșit este informația despre configurație.
Când specimenul se rupe într-un loc neașteptat, investighează locația înainte de a interpreta numărul.

Când o sarcină maximă mai mare poate fi un test mai slab
Imaginează-ți două cupoane nominal identice.
Cuponul A ajunge:
1,20 kN
și eșuează în regiunea de îndoire înaltă intenționată.
Cuponul B ajunge:
1,28 kN
dar inspecția arată o zdrobire localizată severă chiar sub botul de încărcare.
Care cupon a demonstrat rezistența la înfloare valabilă mai mare?
Răspunsul nu poate fi stabilit doar din 1,20 față de 1,28 kN.
Cuponul B producea citirea mașinii mai mare. De asemenea, a produs dovezi că un alt mecanism de defectare ar fi putut controla acea citire.
Această distincție contează atunci când software-ul de testare creează automat un raport care conține forța maximă, stresul maxim și rezultatele de promovare/eșec.
Un raport numeric poate fi intern consistent și totuși poate omite cea mai importantă observație diagnostică din test.
Pentru flexura compozită, păstrează curba.
Dar uită-te la cupon.
Curba are și ea o poveste
Inspecția defectării nu ar trebui să înlocuiască curba forță-deflecție. Cei doi sunt unul pentru celălalt.
La începutul unui test, poate apărea o mică zonă de așezare pe măsură ce proba, suporturile și botul de încărcare stabilesc contactul complet.
Porțiunea principală ascendentă a curbei reflectă răspunsul structural al sistemului de cupoane și testare.
Abaterea de la răspunsul liniar așteptat poate indica apariția unei leziuni sau a unui comportament neliniar.
O cădere bruscă a încărcăturii poate însoți o fractură bruscă.
O reducere mai graduală după vârf poate apărea pe măsură ce daunele se dezvoltă progresiv.
Unele laminate produc mai multe căderi de sarcină în loc de o singură ruptură curată, deoarece straturile sau interfețele individuale pot ceda în timp ce structura rămasă continuă să suporte sarcina.
Aceasta este o informație de diagnostic utilă.
Dacă un grup de cupoane produce în mod repetat un răspuns lin și repetabil, în timp ce altul prezintă discontinuități timpurii și dispersie mare, diferența merită investigată chiar dacă forțele lor de vârf medii arată similar.
Curba ar trebui, prin urmare, tratată ca mai mult decât o cale către o valoare maximă.
De unde a apărut acel număr de deviere?
Deschide raportul de test și găsește coloana de deviere.
Înainte de a-l folosi pentru un calcul de rigiditate sau modul, pune o întrebare:
Unde a fost măsurat?
UTM știe cât de departe a parcurs crosshead-ul sau actuatorul său în mișcare.
Acea mișcare poate conține mai mult decât îndoirea specimenului.
Poate include contribuții de la conformitatea mașinilor, deformarea instalațiilor, așezarea contactului și modul în care cuponul se rotește față de suporturi și botul de încărcare.
O măsurare a deplasării realizată direct la probă încearcă să răspundă la o altă întrebare: cât de mult a deviat proba însăși la locul de măsurare definit?
Aceste numere nu sunt automat identice.
Această distincție poate avea puțin efect asupra unui test intern simplu al cărui singur obiectiv este compararea forței maxime sub o configurație fixă.
Devine mult mai importantă atunci când rezultatul dorit depinde de panta răspunsului la forță-deflecție.
De aceea, "mașina are măsurare a deplasamentului" nu este un răspuns complet atunci când se configurează un test de modulus de flexură.
Fiecare UTM electromecanic modern își măsoară propria mișcare.
Întrebarea inginerească este:
Ce deplasament necesită calculul?

Când rezultatele ASTM D7264 nu arată corect
O reluare este utilă doar dacă configurația este deja potrivită. Când același comportament anormal apare în continuare, folosește modelul ca informație de diagnostic.
| Ce vezi | Ce să verifici mai întâi |
|---|---|
| Forța este constant mai mică decât se aștepta | Dimensiuni reale, deschidere de suport, orientare a probei și modul de cedare |
| Delaminare prematură | Relația întindere/grosime, calitatea laminatului și condiția marginii |
| Zdrobind sub botul de încărcare | Geometria contactului, suprafața probei și dacă contactul local controlează cedarea |
| Modulul variază în timp ce forța de vârf este relativ stabilă | Canalul de deflexiune, așezarea, intrarea grosimii și conformitatea corpurilor/mașinii |
| Răspândirea mare între cupoane și cupoane | Stratul de strat, direcția fibrei, poziția panoului, grosimea și pregătirea probei |
| Mișcarea inițială înainte ca o sarcină semnificativă să se | dezvolteScaune, zeroare și contact cu corpurile de iluminat |
| Defectarea apare în mod repetat lângă un suport | Anvergură, poziționare, aliniere, contact și defecte locale |
| Procedurile A și B oferă valori diferite | Nu amesteca cele două proceduri într-o singură comparație directă |
| Rezultatul D7264 diferă de datele D790 | Confirmă că două metode diferite de testare nu sunt tratate ca echivalente |
Ultimele două puncte sunt deosebit de importante atunci când laboratoarele moștenesc date istorice.
Un tabel plin de valori de "rezistență la floventură" nu este neapărat un singur set de date comparabil.
Trebuie să știi cum au fost produse aceste valori.
ASTM D7264 vs D790 vs D6272 vs D2344
Tot cele patru metode implică îndoirea sau încărcarea de tip grindă. Nu sunt interschimbabile.
| Standard | Aplicație principală | Încărcare | Diferență cheie |
|---|---|---|---|
| ASTM D7264/D7264M | Compozite cu matrice polimerică | 3 sau 4 puncte | Proprietăți de flexiune compozită pentru grinzi lungi; raport standard 32:1 pentru deschidere/grosime |
| ASTM D790 | Materiale plastice și izolatoare | 3 puncte | Proprietăți de flexiune ale plasticului; geometria standard folosește în mod obișnuit 16:1 |
| ASTM D6272 | Materiale plastice | 4 puncte | Testarea în patru puncte a flexurii plastice |
| ASTM D2344/D2344M | Compozite cu matrice polimerică | Încărcare pe lățime scurtă | Rezistența fasciculului scurt / răspuns sensibil la interlaminare |
Un dispozitiv de îndoire nu definește metoda de testare.
Aceeași mașină universală de testare poate fi capabilă să ruleze D7264 și D790, dar o configurație D790 nu devine un test D7264 pur și simplu pentru că mașina poate îndoi ambele probe.
Materialul, geometria probelor, deschiderea și procedura de încărcare contează în continuare.
Ce trebuie să facă de fapt UTM
Acum putem selecta echipamentul.
Observați cât de târzie apare capacitatea mașinii în discuție.
Este intenționat.
Pentru ASTM D7264, un sistem util trebuie să facă patru lucruri foarte bine.
Măsoară sarcina efectivă de lucru
Să presupunem că este disponibil un cadru de 50 kN și se așteaptă ca cuponul compozit să cedeze în jur de 1,5 kN.
Cadrul are suficientă capacitate.
Aceasta nu face automat ca intervalul complet de măsurare de 50 kN să fie cea mai bună alegere pentru test.
Forța de muncă așteptată, intervalul de măsurare, acuratețea și marja de suprasarcină ar trebui luate în considerare împreună.
Capacitatea cadrului ≠ sarcina de lucru ≠ intervalul de măsurare
Această distincție contează mai mult decât simpla alegere a următoarei capacități a mașinii peste forța de vârf așteptată.
Ajustează deschiderea necesară
Revino la exemplul de 4 mm.
Un raport de 32:1 necesită următoarele:
128 mm
de susținere.
Un cupon mai gros poate necesita mult mai mult.
Corpul de iluminat de îndoire are nevoie de un interval suficient de ajustare, iar corpul de iluminat complet trebuie să încapă în spațiul de testare disponibil al UTM-ului.
Menține geometria de încărcare necesară
Procedura A necesită aranjamentul corespunzător în trei puncte.
Procedura B necesită aranjamentul corespunzător în patru puncte.
Nasul de încărcare și suporturile necesită, de asemenea, geometrie, poziționare și aliniere adecvate pentru testul necesar.
O mașină cu suficientă forță, dar cu un corp de iluminat greșit, nu este un sistem de testare D7264.
Adună datele de care calculul are cu adevărat nevoie
Dacă proiectul are nevoie doar de o curbă controlată forța-deflecție și forța maximă, o singură configurație de măsurare poate fi suficientă.
Dacă este necesară modulul de flexiune sau o altă ieșire legată de rigiditate, măsurarea deflecției merită o examinare mai atentă.
Definește mai întâi rezultatul.
Apoi definește senzorul.
Unde încape RS-8000
Mașina universală de testare ITM-LAB RS-8000 acoperă configurații de cadre de 10–50 kN și poate fi configurată pentru aplicații de tracțiune, compresie și îndoire.
Pentru testarea compozită la flexură ASTM D7264, însă, numărul modelului este doar punctul de plecare.
Trebuie construită o configurație utilă în jurul cuponului:
Forța de muncă așteptată
Procedura A sau Procedura B
Grosimea probei
Deschiderea necesară de susținere
Lățimea și lungimea probei
Geometria de încărcare/suport
Măsurarea necesară a deflecției
Spațiu de testare disponibil și călătorii
Rezultate și raportare obligatorii
Pentru multe teste de cupoane CFRP și GFRP, problema cheie de selecție este puțin probabil să fie dacă un cadru de 50 kN poate supraviețui fizic sarcinii.
Întrebarea mai utilă este dacă sistemul complet măsoară corespunzător intervalul real de lucru și reproduce geometria necesară.
Aceasta este diferența dintre selectarea unui UTM și configurarea unui sistem de testare.
Un Exemplu de Cupon, O Configurare
Luați exemplul anterior:
Material: Laminat CFRP
Procedură: ASTM D7264 Procedură A
Grosime: 4,00
mm Lățime: 13,0 mm
Raport necesar: 32:1
Deschidere de susținere: 128 mm
Forță de vârf așteptată: aproximativ 1–2 kN
Rezultate necesare: rezistență la flexiune + curba forță-deflecție
Doar din aceste informații, mai multe cerințe de echipament sunt deja vizibile.
Corpul de iluminat trebuie să atingă o deschidere de susținere de 128 mm.
Mașina are nevoie de suficient spațiu pentru corpul de iluminat, cupon și deplasarea testului.
Configurația de măsurare a forței ar trebui să fie potrivită pentru o sarcină de lucru în jurul regiunii așteptate de 1–2 kN, nu selectată doar din valoarea maximă a cadrului.
Dacă sunt necesare proprietăți legate de rigiditate, trebuie definită metoda de măsurare a deplasării.
Iar dispozitivul de încărcare trebuie să corespundă Procedurii A.
Abia după ce aceste condiții sunt stabilite se întâmplă:
"Ce model UTM?"
Devine o întrebare finală utilă.

Ce să trimiți cu o RFQ ASTM D7264
"Avem nevoie de o mașină ASTM D7264" ne spune standardul, dar încă nu definește sistemul de testare.
O RFQ mult mai utilă conține:
Standard / revizie: ASTM D7264/D7264M-26 sau revizuirea cerută de clientul dumneavoastră
Procedură: A / B / încă nedefinit
Compozit: CFRP / GFRP / alt compozit cu matrice polimerică
Orientarea de tip layup sau fibră: dacă este cunoscută
Dimensiunile probei: grosimea × lățimea × lungimea
Sarcina de lucru așteptată sau rezistența la înflocare: dacă este disponibilă
Ieșiri necesare: forță maximă / rezistență la flexiune / forță de deflexie / modul
Cerință de măsurare a deflecției: dacă este specificată
Volumul testării: probe aproximative pe lot sau pe zi
Dacă desenul specimenului este deja disponibil, trimite-l.
Pentru selecția echipamentului, un extragere răspunde adesea la întrebări mai utile decât capacitatea unei mașini solicitate.
Întrebări frecvente
Care este raportul deschidere-grosime ASTM D7264?
Raportul standard span-grosime este de 32:1. De exemplu, un exemplar de 4 mm corespunde unei întinderi de susținere de 128 mm conform raportului standard.
Care este diferența dintre ASTM D7264 Procedura A și Procedura B?
Procedura A folosește încărcare în trei puncte cu un singur nas de încărcare central. Procedura B folosește încărcare în patru puncte cu două boturi de încărcare. În aranjamentul D7264 cu patru puncte, deschiderea de încărcare este jumătate din deschiderea de susținere. Deoarece distribuțiile tensiunilor diferă, cele două proceduri nu trebuie amestecate atunci când se compară direct rezultatele materialului.
ASTM D7264 vs ASTM D790: care este diferența?
ASTM D7264 este destinată proprietăților de flexiune a compozitelor cu matrice polimerică, în special compozitelor consolidate cu fibre continue. ASTM D790 este în principal o metodă de flexiune a materialelor plastice. D7264 folosește un raport standard span-grosime de 32:1, comparativ cu raportul standard de 16:1 asociat cu D790.
Poate fi folosită deplasarea capului transversal pentru modulul de flexură compozit?
Nu presupune că cursa încrucișării și devierea probei sunt identice. Mișcarea capului transversal poate conține deformarea mașinii, a corpurilor de fixare, a contactului și a probelor. Când este necesar un rezultat legat de rigiditate, se confirmă ce măsurătoare de deplasare necesită procedura și calculul aplicabil.
Ce dimensiune de UTM este necesară pentru ASTM D7264?
Nu există o capacitate de un singur kN pentru fiecare aplicație D7264. Începeți cu dimensiunile probei, sarcina de lucru așteptată, deschiderea de suport și rezultatele de măsurare necesare. Apoi selectează cadrul, intervalul de măsurare al sarcinii, dispozitivul de îndoire și măsurarea deflexiei ca un singur sistem.
Numărul este util doar dacă testul din spatele său este definit
ASTM D7264 este ușor de recunoscut pe podeaua unui laborator.
Două suporturi. Unul sau două boturi de încărcare. Un cupon compozit care se îndoaie între ele.
Ceea ce diferențiază o proprietate utilă a unui material de o simplă citire a forței de vârf se întâmplă în detalii.
A fost folosită Procedura A sau B?
Deschiderea a fost bazată pe grosimea reală a cuponului?
A fost exemplarul tăiat în direcția materialului intenționat?
Unde a eșuat?
Deteriorarea a fost cauzată de flexură, interlaminară sau de contact?
De unde a venit devierea raportată?
Și sistemul de măsurare a forței era configurat în funcție de sarcina pe care cuponul o producea efectiv?
Aceste întrebări ar trebui răspunse înainte de a alege cel mai mare număr kN dintr-un catalog UTM.
Pentru un proiect ASTM D7264, începe cu cerința de desen și testare a probei. De acolo, deschiderea suportului, geometria corpului de iluminat, intervalul forțelor, măsurarea deplasării și configurația mașinii devin mult mai ușor de definit.
Definește mai întâi specimenul, întinderea și măsurarea. Selectează a doua mașină.
