
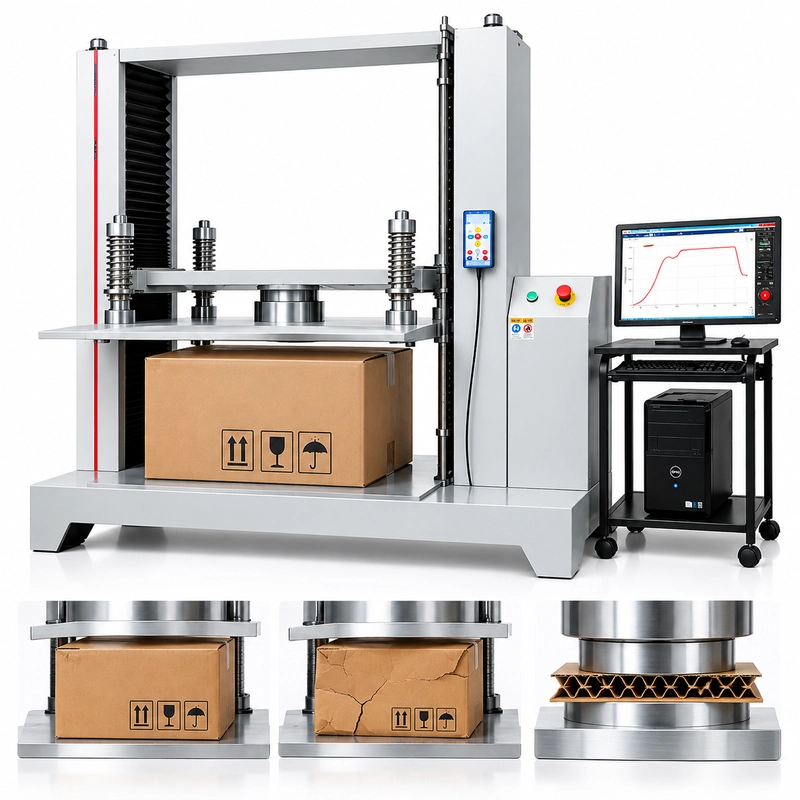
"Cel mai mare pachet al nostru cântărește 45 kg. Ar trebui să comandăm un tester de compresie de 10 kN sau 20 kN?"
Vedem versiuni ale acestei întrebări în mod regulat.
Informațiile lipsă nu reprezintă o altă dimensiune a pachetului. Este forța pe care testul trebuie să o aplice și să o măsoare.
Masa ambalajului nu îți spune forța de compresie la care o cutie se va îndoi sau prăbuși. Nici alegerea celei mai mari mașini disponibile nu îți oferă automat cea mai bună configurație pentru teste cu forță mai mică.
O decizie utilă privind capacitatea separă patru lucruri:
Masa pachetului
Forța de compresie necesară sau așteptată
Interval de măsurare a forțelor
Capacitatea maximă a mașinii
Pentru un tester de compresie de ambalare de 10, 20 sau 50 kN, selecția ar trebui să înceapă cu forța de testare — nu cu greutatea imprimată pe documentul de expediere.
Greutatea pachetului nu determină capacitatea testerului
Ia un pachet plin cu o masă de:
40 kg
Forța sa gravitațională aproximativă este:
40 × 9,81 ≈ 392 N = 0,392 kN
Calculul este corect.
Concluzia:
"Prin urmare, pachetul are nevoie de o capacitate de compresie mai mică de 1 kN"
nu ar fi.
Un test de compresie tip cutie aplică o sarcină compresivă externă structurii pachetului. Sarcina la care acea structură se deformează, se deformează sau se prăbușește depinde de modul în care poartă forța.
Pentru o cutie ondulată, acest lucru poate fi influențat de construcția plăcilor, combinația de flaute, geometria panourilor, colțuri, cusături și închideri. Tăvile interne, despărțirile sau produsul în sine pot schimba calea de încărcare. Umiditatea și condiționarea pot schimba răspunsul plăcilor ondulate. Orientarea la test contează și ea.
Două pachete pot avea, prin urmare, aceeași masă umplută și un comportament de compresie foarte diferit.

Așadar, când o RFQ spune:
Greutatea pachetului: 40 kg
Testerul necesar: 20 kN
Următoarea noastră întrebare este:
Ce a dus la cerința de 20 kN?
Dacă răspunsul este simplu "pachetul este greu", cerința de forță trebuie totuși definită.
Începe cu forța pe care testul trebuie să o atingă
Există trei puncte comune de plecare.
Date istorice de compresie
Dacă pachetul a fost deja testat, rezultatele anterioare sunt de obicei mai utile decât o presupunere teoretică.
Să presupunem că cinci încărcături de vârf reprezentative sunt:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
Există dovezi că regiunea normală de testare este în jur de 4–5 kN.
Nu folosi un singur rezultat convenabil. Uită-te la un grup reprezentativ și ia în considerare cât de mult variază rezultatele de la un pachet la altul.
O cerință definită de testare
Uneori procedura îți spune deja forța.
De exemplu:
Aplică 12 kN și menține sarcina pe durata specificată de menținere.
Acum, 12 kN este o cerință cunoscută de echipament.
Masa pachetului nu mai este principalul input de selecție a forței.
Forța de cedare necunoscută
Acest lucru este comun la un design nou de ambalaj.
Nu inventați un număr doar pentru că formularul RFQ are un gol marcat "Capacitate".
Scrie:
Forța de vârf așteptată: Necunoscută
Apoi furnizează construcția ambalajului, dimensiunile, masa umplută, ambalajul intern, orientarea testului și procedura.
O forță necunoscută este ceva de luat în calcul în timpul configurației — nu ceva de ascuns în spatele unei selecții arbitrare de 20 sau 50 kN.
Sarcina țintă și sarcina de defectare nu sunt același lucru
Această distincție este ușor de trecut cu vederea.
Luați în considerare aceste două cerințe:
Testul A: Aplică 12 kN și ține-l pe loc.
și:
Testul B: Comprimă pachetul până la cedarea structurală. Exemplarele anterioare au cedat cu aproximativ 12 kN.
Ambele menționează 12 kN.
Ele nu descriu același test.
În Testul A, 12 kN este o sarcină țintă definită. Mașina trebuie să atingă și să controleze sarcina necesară conform procedurii.
În Testul B, 12 kN reprezintă o regiune de cedare observată sau estimată. Un alt exemplar poate eșua sub ea — sau poate continua dincolo de el.
Această diferență contează atunci când se ia în considerare capacitatea peste forța așteptată.
Pentru un test țintă-încărcătură cunoscut, punctul de testare necesar poate fi bine definit.
Pentru un test distructiv, în special pe un pachet nou, forța superioară poate conține mai multă incertitudine.
Înainte de a discuta despre "marja de siguranță", stabilește care dintre aceste două cifre ai de fapt:
ÎNCĂRCĂTURA ȚINTĂ NECESARĂ
sau
ÎNCĂRCAREA AȘTEPTATĂ DE DEFECȚIUNE
Nuar trebui tratate interschimbabil.
Capacitatea, intervalul de măsurare și intervalul de lucru diferă
Să presupunem că cutiile tale produc în mod normal forțe de vârf în jur:
4–6 kN
Primiți oferte pentru sisteme descrise astfel:
10 kN
20 kN
50 kN
Aceste cifre sunt importante, dar nu răspund la fiecare întrebare despre măsurarea forței.
Ajută să separi trei concepte.
Capacitatea mașinii
Capacitatea maximă nominală de forță a mașinii sau a configurației propuse a sistemului.
Interval de măsurare a forțelor
Intervalul de forțe asociat configurației de măsurare propuse.
Nu presupune doar dintr-un număr de capacitate a cadrului că știi fiecare detaliu al configurației de măsurare a forței. Cereți furnizorului să identifice ce este furnizat de fapt și cum se aplică specificația sa de forță.
Interval normal de lucru
Regiunea în care au loc de obicei testele reale ale pachetului.
Dacă majoritatea testelor sunt între 4 și 6 kN, acesta este intervalul pe care îl vei folosi în mod repetat — nu doar un număr mic în drumul spre capacitatea maximă a mașinii.

Acest lucru schimbă întrebarea pe care ar trebui să o adresezi unui furnizor.
În loc de doar:
"Care este capacitatea maximă?"
Întreabă:
"Ce interval de măsurare a forței este propus și cum este specificată acuratețea pe intervalul pe care îl folosim efectiv?"
Acest lucru devine deosebit de important atunci când acuratețea este specificată ca procent din scara completă.
De ce contează ±1% F.S. atunci când se compară capacitatea
ITM-LAB RS-8401 specifică acuratețea încărcării astfel:
±1% F.S.
F.S. înseamnă scară reală.
O specificație la scară completă nu ar trebui citită ca și cum ar fi o specificație procentuală din citire.
Aritmetica este simplă.
| Full Scale | |
|---|---|
| 10 kN | 0.10 kN |
| 20 kN | 0.20 kN |
| 50 kN | 0.50 kN |
De exemplu:
10 kN × 1% = 0,10 kN
în timp ce:
50 kN × 1% = 0,50 kN
Aceste cifre sunt o ilustrare matematică a semnificației a 1% din scară reală.
Ele nu sunt un certificat de calibrare și nu trebuie interpretate ca o afirmație că eroarea reală de măsurare la fiecare punct de testare va fi neapărat egală cu acele valori.
Specificația sistemului aplicabilă și configurația calibrată trebuie încă confirmate.

Ce înseamnă asta când cumperi un tester?
Să presupunem că majoritatea testelor de compresie au loc în jurul orei 4 kN.
Nu comparați o propunere de 10 kN și una de 50 kN doar întrebând:
"Pot ambele aparate să atingă 4 kN?"
Capacitatea maximă răspunde la această întrebare.
Nu răspunde la întrebarea de măsurare.
Întreabă cum este specificată acuratețea forței pentru fiecare configurație propusă pe intervalul pe care intenționezi efectiv să-l folosești.
Aceasta nu înseamnă că mașina cu cea mai mică capacitate este automat cea corectă.
Înseamnă:
O capacitate maximă mai mare și o adecvare mai bună pentru un anumit interval de lucru nu sunt aceeași afirmație.
10 kN vs 20 kN vs 50 kN: Cum ar trebui să le compari?
Nu există o regulă universală fiabilă, cum ar fi:
10 kN = cutii mici
20 kN = cutii medii
50 kN = cutii mari
Dimensiunea cutiei afectează în principal plicul de test necesar. Nu determină direct rezistența la compresie a ambalajului.
Aceeași problemă se aplică pentru:
10 kN = pachete luminoase
20 kN = pachete medii
50 kN = pachete grele
Nici masa pachetului nu poate lua această decizie.
O comparație mai utilă este:
| Configurație | Întrebare despre capacitate |
|---|---|
| 10 kN | Acoperă 10 kN cea mai mare forță rezonabilă așteptată pentru programul actual de testare? |
| 20 kN | Este intervalul suplimentar de forță cerut de testele actuale sau o cerință definită pentru viitor? |
| 50 kN | Este cu adevărat necesară această capacitate de forță mai mare și cum se potrivește configurația propusă de măsurare forțelor normale de lucru? |
| Tot Opțiuni | Verificați specificația forței, intervalul de lucru, procedura de testare și spațiul de operare necesar. |
Observați ce lipsește din tabel:
"Greutate potrivită a pachetului."
Nu există o valoare universală onestă de pus acolo.
Același lucru este valabil și pentru:
"Dimensiunea potrivită a unei cutii."
Un pachet mare, dar construit ușor, poate ceda la o forță mai mică decât un pachet mai mic și puternic întărit.
Selectează capacitatea din cerința forței. Selectează spațiul de testare din plicul pachetului.
Câtă capacitate suplimentară ar trebui să lași peste forța așteptată?
Nu există o regulă universală de 20% pentru fiecare test de compresie al ambalajului.
Luați un pachet cu aceste rezultate de vârf recente:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
Compară asta cu un nou pachet pentru care echipa de inginerie spune:
"Credem că va ceda la aproximativ 5 kN, dar nu am testat-o niciodată."
Numărul nominal poate arăta similar.
Incertitudinea nu este.
Spațiul de control adecvat pentru operații poate depinde de:
- variația de la specimen la specimen;
- dacă forța este măsurată, estimată sau specificată;
- testarea încărcăturii țintă vs. testarea distructivă;
- procedura aplicabilă;
- limitele de funcționare ale sistemului și de suprasarcină;
- și a definit cerințele viitoare de testare.
Din acest motiv, evită să te întorci:
Forța așteptată × 1.2
într-o formulă universală de selecție a echipamentului, cu excepția cazului în care o cerință internă sau externă specifică stabilește acea marjă.
O întrebare mai bună este:
Care este cea mai mare forță pe care acest test ar putea să o atingă în mod rezonabil, inclusiv incertitudinea pe care o avem de fapt?
Apoi evaluează sistemul în raport cu această cerință.
Ce se întâmplă dacă forța maximă de compresie este necunoscută?
Nu rezolva automat o forță necunoscută ordonând cea mai mare mașină.
Începe cu dovezile disponibile.
Date despre testele anterioare?
Folosește intervalul real și variabilitatea.
Încărcătura de clienți definită?
Folosește punctul de testare necesar.
Date fiabile pentru pachete comparabile?
Folosește-l ca estimare, ținând cont de diferențele dintre construcție și starea de testare.
Design complet nou?
Păstrează forța marcată ca necunoscută și documentează pachetul.
Pentru un pachet nou, informațiile utile includ:
Construcție
W × D × H
Masă umplută
Ambalare internă
Condiție goală / umplută
Orientare
Condiționare
Procedură standard / pentru clienți
Obiectivul nu este să se calculeze o forță exactă de cedare doar din aceste intrări.
Este pentru a face incertitudinea vizibilă înainte ca echipamentul să fie specificat.
Trei decizii de capacitate pe care le-am trata diferit
RFQ-urile reale fac distincția mai clară.
"Cutiile noastre cedează de obicei în jur de 4–5 kN, dar vrem 50 kN pentru viitor."
Laboratorul oferă cinci rezultate recente:
4,1, 4,6, 4,4, 4,8 și 4,5 kN.
Aceasta este o informație utilă. Regiunea actuală de lucru este destul de bine documentată.
Cumpărătorul dorește, de asemenea, flexibilitate pe viitor.
Aceasta este o cerință legitimă — dar "viitorul" necesită puțină definiție.
Sunt deja planificate pachete cu forță mai mare? Ce rază de forță este așteptată? Există un program pentru clienți în spatele acestei cerințe sau 50 kN este ales pur și simplu pentru că este cel mai mare număr disponibil?
Cerința actuală de 4–5 kN și cerința viitoare ar trebui ambele documentate.
Apoi, configurația propusă poate fi analizată în funcție de ambele.
"Clientul nostru are nevoie de 12 kN pentru testul de menținere."
Acesta începe diferit.
Procedura clientului cere ca pachetul să ajungă la 12 kN și să rămână sub sarcină pentru o perioadă specificată.
O configurație cu o capacitate maximă nominală sub 12 kN nu poate îndeplini această cerință.
Asta elimină imediat capacitatea insuficientă.
Dar revizuirea echipamentului nu se oprește aici.
Furnizorul trebuie totuși să înțeleagă dacă 12 kN este forța maximă așteptată în timpul testului, ce cerință de control se aplică în timpul retenției și cum se aplică specificația forței în jurul acelui punct de testare.
Încărcătura țintă cunoscută rezolvă o parte din problema capacității — nu întreaga configurație a sistemului.
Cutie nouă de export cu pereți dublu. Nu există date BCT anterioare.
Al treilea proiect are:
masă umplută de 65 kg
Construcție ondulată cu pereți dublu
Compresie până la cedare
Fără rezultate istorice de compresie
Numărul de 65 kg nu oferă forța de cedare lipsă.
Nici dimensiunea fizică a cutiei nu o face.
Pasul util următor este colectarea desenelor de ambalaj, informațiilor de construcție, ambalării interne, orientării, cerințelor de condiționare și procedurii de testare. Datele din pachete cu adevărat comparabile pot fi luate în considerare dacă există.
Dacă vârful rămâne necunoscut, acea incertitudine devine parte a revizuirii capacității.
Nuar trebui să fie deghizată în:
"Hai să alegem 50 kN doar ca să fim siguri."

Ar trebui să cumperi mai multă capacitate pentru pachetele viitoare?
Uneori, asta are sens să cumperi.
Un laborator se poate aștepta să folosească mașina mulți ani, în timp ce programul actual de ambalare acoperă doar o parte din produsele pe care intenționează să le testeze ulterior.
Prin urmare, capacitatea viitoare nu trebuie ignorată.
Încearcă să o definești.
În loc de:
"S-ar putea să avem nevoie de pachete mai puternice într-o zi."
Oferă tot ce se știe:
"Un nou program de ambalare returnabilă este așteptat anul viitor, cu încărcături de testare potențial peste intervalul nostru actual de 5 kN."
Chiar și o cerință aproximativă viitoare oferă furnizorului mai mult cu care să lucreze decât simpla solicitare a capacității maxime.
Există un echilibru aici.
O capacitate prea redusă poate restricționa munca viitoare.
Dar o cerință nedefinită pe viitor nu ar trebui să șteargă nevoile de măsurare ale produselor testate astăzi.
Capacitatea viitoare este o considerație validă de achiziție. Ar trebui evaluat în paralel cu intervalul actual de lucru—nu în locul lui.
Patru scurtături care pot duce la capacitatea greșită
1. Greutatea pachetului → capacitatea testerului
Un pachet de 50 kg nu implică o anumită mașină kN.
Masa și rezistența la compresie structurală sunt mărimi diferite.
2. Dimensiunea cutiei → capacitatea testerului
Dimensiunile mari pot necesita un spațiu de testare mai mare.
Ele nu necesită automat o capacitate de forță mai mare.
3. "Cumpărați cea mai mare capacitate pentru siguranță"
O capacitate mai mare oferă o capacitate mai mare de forță superioară.
Nu elimină necesitatea evaluării configurației propuse de măsurare a forțelor și a intervalului normal de lucru.
4. "Testerul nostru vechi era de 20 kN"
Poate fi totuși capacitatea potrivită.
Dar mai întâi verifică dacă pachetele, procedurile și intervalele de forță sunt încă aceleași.
Un proiect de înlocuire este un moment bun pentru a verifica cerința, în loc să copiezi plăcuța vechii mașini.
Capacitatea este doar o parte a testerului
Odată ce intervalul de forțe este înțeles, mașina completă trebuie totuși să corespundă pachetului și procedurii.
Capacitatea forței nu îți spune:
- dacă cel mai mare pachet încape între platane;
- dacă este disponibilă o cursă suficientă pentru platen;
- dacă viteza de compresie necesară poate fi reprodusă;
- dacă procedura necesită o menținere a sarcinii constante;
- dacă trebuie măsurată deplasarea;
- sau ce date de test trebuie înregistrate.
Așadar, după capacitatea forței, verifică:
Spațiul de Testare
Orientarea pe pachete
Viteza de compresie
Mod de control
Cerință de menținere
Deplasament
Date Forță–Deplasare
Pentru procesul mai larg de selecție a echipamentelor, acești factori aparțin întregului Ghid de Cumpărare a Testerului de Compresie în Cutie, mai degrabă decât folosiți pentru a redefini capacitatea.
Foaia de parcurs pentru selecția capacității testerului de compresie a ambalajului
Decizia privind capacitatea poate fi redusă la o secvență practică.

Potrivirea cerinței cu RS-8401
Testorul de compresie pentru ambalaje ITM-LAB RS-8401 este disponibil cu:
10 kN / 20 kN / 50 kN
opțiuni de capacitate.
Sistemul este proiectat pentru testarea compresiei și a stivuirii cutiei ondulate, cutiilor de transport, recipientelor din plastic și pachetelor complete de transport.
| Parametru | Specificații RS-8401 |
|---|---|
| Opțiuni de capacitate | 10 / 20 / 50 kN |
| Acuratețea încărcării | ±1% F.S. |
| Rezoluția încărcării | 1/250.000 |
| Viteza testării | 0,001–200 mm/min |
| Rezoluția deplasării | 0,001 mm |
| Spațiul de Testare | Până la 1500 × 1500 × 1500 mm |
| Sistem de acționare | Motor servo AC |
| Control | Software profesional de control în buclă închisă |
Nu am transforma aceste trei opțiuni de capacitate în trei categorii arbitrare de pachete.
Pentru evaluarea capacității, informațiile mai utile sunt:
Forța de muncă normală
Forța maximă așteptată sau necesară
Testul încărcăturii țintă sau eșeciunea
Dimensiunile pachetului
Procedura testării
Dacă există date anterioare de compresie, include mai multe rezultate reprezentative în loc de un singur maxim.
Dacă forța așteptată este necunoscută, se furnizează construcția pachetului, dimensiunile, masa umplută și procedura de testare.
Asta oferă revizuirii configurației o bază reală inginerească.
Ce ar trebui să incluzi în RFQ?
Nueste nevoie să proiectezi testerul înainte de a cere o ofertă.
Trebuie să descrii testul.
| Cerință | Informații de oferit |
|---|---|
| Pachet | Cutie / recipient / pachet complet |
| Dimensiuni | W × D × H |
| Masă umplută | kg |
| Construcție | Material / placă / suport intern |
| Tip de test | Compresie / stivă / ambele |
| Tipul încărcăturii | Sarcina țintă / sarcina de defectare |
| Forța de lucru normală | kN, dacă este cunoscut |
| Forța Maximă Așteptată | kN, dacă este cunoscut |
| Rezultate istorice | Mai multe valori reprezentative, dacă sunt disponibile |
| Procedură | Metoda standard / clientul |
| Condiționare | Dacă este cazul |
| Orientare | Direcția testului |
| Cerințe viitoare de forță | Dacă chiar era de așteptat |
Dacă forța este necunoscută, scrie:
Necunoscut
Și trimite informațiile pe care le ai.
Asta este mai util decât să selectezi 20 sau 50 kN fără să știi de ce.
Întrebări frecvente
Cum aleg între un tester de compresie de 10 kN, 20 kN și 50 kN?
Începe cu forța de compresie necesară sau așteptată. Apoi luați în considerare forța maximă rezonabilă așteptată, intervalul normal de lucru, incertitudinea sau variabilitatea, spațiul de operare necesar și specificația forței configurației propuse. Greutatea pachetului singură nu ar trebui să determine capacitatea.
Pot selecta capacitatea testerului de compresie din greutatea pachetului?
Nu ar trebui folosită nicio conversie directă. Masa pachetului poate fi convertită în forță gravitațională, dar asta nu îți spune forța de compresie structurală la care pachetul se va deforma sau ceda.
Pot folosi un tester de compresie de 50 kN pentru o cutie care în mod normal ajunge la doar 5 kN?
Un sistem de 50 kN are suficientă capacitate de forță superioară pentru a atinge 5 kN, dar capacitatea maximă singură nu stabilește dacă este configurația adecvată de măsurare. Verifică intervalul propus de măsurare a forțelor și specificațiile aplicabile de acuratețe în raport cu forțele pe care le testezi de obicei.
Ce înseamnă ±1% F.S. pe un tester de compresie?
F.S. înseamnă scară reală. Matematic, 1% dintr-o scară completă de 10 kN este 0,10 kN, în timp ce 1% dintr-o scară completă de 50 kN este 0,50 kN. Aceste valori ilustrează modul în care este calculată o specificație la scară reală; Performanța efectivă a sistemului trebuie evaluată folosind specificațiile producătorului aplicabile și configurația calibrată.
Ce se întâmplă dacă nu știu forța de compresie așteptată a cartonului?
Revizuiți mai întâi rezultatele istorice, încărcăturile de clienți definite și datele fiabile despre pachetele comparabile. Pentru un proiect nou fără date utile despre forțe, se furnizează construcția pachetului, dimensiunile, masa umplută, orientarea și procedura de testare, astfel încât forța necunoscută să poată fi luată în considerare în timpul configurării.
Definiți cerința de forță înainte de a alege capacitatea
10 kN, 20 kN sau 50 kN?
Aceasta nu este prima întrebare.
Mai întâi stabilește ce trebuie de fapt testul să aplice și să măsoare.
Păstrați aceste distincții clare:
Masa pachetului ≠ Forța de compresie
Sarcina țintă ≠ Sarcina de eșec
Capacitatea mașinii ≠ intervalul de măsurare a forțelor ≠ intervalul normal de lucru
Odată ce acestea sunt înțelese, opțiunile de capacitate devin mult mai ușor de evaluat.
Pentru o revizuire a configurației RS-8401, furnizați forța de muncă normală, forța maximă așteptată sau necesară, dimensiunile pachetului și procedura de testare.
Dacă forța nu este încă cunoscută, se oferă construcția pachetului, masa umplută și procedura aplicabilă.
Definește mai întâi cerința de forță. Selectează capacitatea a doua oară.
