
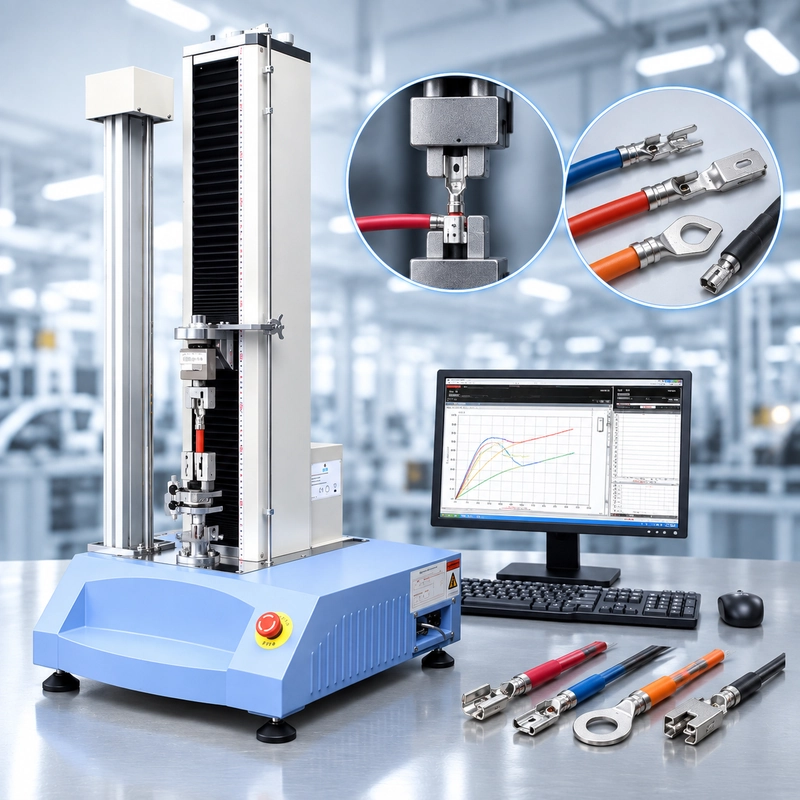
Un furnizor de cabluri auto are nevoie de o stație de forță de tracțiune pentru fire de semnalizare de 0,35 mm², circuite de alimentare de 2,5 mm² și o duzină de familii de terminale. Controlul calității se așteaptă la aproximativ 400 de teste pe zi.
La început, pare o simplă cerere pentru o mașină de tracțiune.
Forța maximă este ușor de verificat. Întrebările mai dificile sunt ce se întâmplă în jurul mașinii: câte geometrii terminale trebuie să încarce operatorii, unde cad efectiv forțele lor normale de tracțiune, dacă probele sunt poziționate constant între operatori și cât de repede se poate muta stația dintr-o familie de terminale în alta fără a adăuga variații de test.
De aceea, un test de tragere a cablelor auto nu ar trebui planificat în jurul unui singur număr precum "500 N necesar."
Ar trebui planificat în jurul programului harness și fluxul său de lucru QC.
Forța de tragere a cablajului auto nu este un singur test
Un cablare finalizat conține mai multe interfețe mecanice care pot fi extrase.
Conductorul este sertizat la un terminal. Terminalul este reținut într-o carcasă de conector. Un fir sau un cablu poate trece printr-o caracteristică de eliberare a tensiunii. Două jumătăți de conectare pot avea, de asemenea, cerințe definite de cuplare sau decupare.
Tot dintre acestea pot fi descrise informal ca un "test de tragere", dar mecanic sunt diferite.
| Interfață de testare | Ce se evaluează? | Considerație principală de configurare |
|---|---|---|
| Wire → crimp terminal | Integritatea mecanică a conexiunii sertizate | Terminal de restricție și conductor de prindere |
| Terminal → carcasă | Reținere a contactelor | Susține locuința și accesează contactul |
| Cablu/cablu → reducerea tensiunii | Rezistența la retragere a asamblării | Susține corect conectorul sau ansamblarea |
| Conector → conector | Comportament de separare / separare | Țineți ambele jumătăți ale conectorului pe axa dorită |
Pentru producția de hamuri auto, testarea de tragere între conductor și terminal este o aplicație frecventă de control al calității. Acest articol se concentrează pe acel mediu de producție, mai degrabă decât să trateze fiecare test de tragere al conectorului ca pe aceeași procedură.
Dacă cerința se referă la mecanica unei conexiuni conductor-terminal, ghidul nostru Crimp Pull Test analizează mai atent elementele de sertizare, intervalul forței de lucru și comportamentul de defectare.

Start cu cerința programului, nu cu un tabel generic de forțe
Una dintre cele mai ușoare greșeli în controlul calității prin harness este să începi cu o căutare a unei valori universale ale forței.
Intră un inginer de calitate:
0,5 mm² cerință forță de tragere a firului
și găsește rapid tabele care conțin valorile minime.
Numărul poate părea util. Asta nu înseamnă că aparține planului de control al hamului fabricat.
Un program auto poate fi guvernat de cerința unui client sau OEM, specificația sistemului terminal, desenarea cablajului, planul intern de control sau o metodă de testare a componentelor aplicabile. O cerință folosită pentru o familie de terminale nu ar trebui transferată automat către alta deoarece secțiunea transversală a conductorului este similară.
IEC 60352-2, de exemplu, abordează conexiunile sertizate fără sudură în cadrul domeniului său definit. Programele auto pot folosi, de asemenea, cerințe specifice clientului, OEM sau industriei. Prin urmare, documentul guvernator trebuie confirmat pentru conexiunea efectivă testată.
Există o distincție practică care merită păstrată clară:
Metoda de testare definește modul în care proba este testată. Cerința produsului definește ce trebuie să realizeze acea conexiune.
Este posibil să nu provină din același document.
Înainte de a configura o stație de forță de tracțiune, stabilește lanțul:
Asta este mai sigur decât să începi cu un tabel generic de mărime a firului versus forță și să lucrezi invers.

Un rezultat de trecere poate încă să ascundă deriva procesului
Un test de pull este adesea tratat ca o decizie simplă:
PASS / FAIL
Acea decizie este necesară, dar o succesiune de rezultate de producție poate spune o a doua poveste.
Considerați o familie de terminale care produce în mod normal rezultate precum:
96 / 98 / 94 / 101 / 97 / 95 N
Mai târziu, același proces începe să revină:
91 / 88 / 84 / 81 / 78 / 76 N
Să presupunem, doar ca ilustrație, că minimul specificat este 70 N.
Fiecare probă încă trece.
Totuși, tendința este greu de ignorat.
Un inginer de calitate are acum un motiv să investigheze procesul înainte de a aștepta ca prima probă să depășească limita de respingere.
Testul de tragere nu poate identifica singur cauza rădăcină. Nu se știe dacă schimbarea a fost cauzată de înălțimea sertizației, lungimea benzii, poziția conductorului, firele deteriorate, alimentarea terminalului, starea uneltelor sau variația materialului.
Ceea ce poate arăta este că ieșirea mecanică a procesului s-a mutat.
Un singur rezultat răspunde:
A îndeplinit această probă cerința?
O succesiune de rezultate poate ridica o altă întrebare:
Acest proces se comportă în continuare ca de obicei?
Pentru o linie de cablaj auto care produce un număr mare de conexiuni sertizate, acea a doua întrebare poate fi la fel de valoroasă ca decizia individuală de trecere/eșec.

Forța de tragere are mai mult sens când este citită cu procesul de sertizare
Forța de tragere nu ar trebui să explice totul despre calitatea sertizei.
Este o verificare mecanică distructivă. Îi spune inginerului cum s-a comportat conexiunea finală la încărcare, dar nu explică direct de ce conexiunea s-a comportat astfel.
Să presupunem că forța medie de tracțiune scade pe mai multe loturi de producție. Următoarea investigație poate include înălțimea sertizei, lungimea benzii, poziția conductorului, starea șuruburilor, poziționarea terminalelor și starea sculelor.
Invers, verificarea procesului unidimensională poate rămâne în limitele sale de control în timp ce o tendință mecanică începe să se miște.
Niciuna dintre observații nu o înlocuiește automat pe cealaltă.
De aceea datele de forță de tracțiune în producție devin mai utile atunci când pot fi interpretate împreună cu informațiile relevante ale procesului de crimpare. Un plan de control stabil poate combina testarea mecanică cu verificări dimensionale, vizuale și de proces, adecvate programului de ham
.Testul de pull este o fereastră în proces, nu întregul proces în sine.
Acesta este și un motiv pentru a păstra înregistrări semnificative de test, în loc să reduci fiecare măsurătoare la un indicator PASS verde.
O stație QC, multe familii de terminale
Un laborator de dezvoltare care testează un terminal poate optimiza totul în jurul acelui terminal.
O fabrică de harness are o problemă diferită.
Aceeași stație QC poate primi contacte mici open-barrel dimineața, terminale inel mai târziu în schimb și conexiuni mai mari de curent de la un alt program de harness.
Cadrul de tracțiune nu trebuie neapărat schimbat.
Restricția terminală face adesea acest lucru.
Un terminal inel poate fi localizat folosind un pin corespunzător. Un contact mică poate necesita o imobilizare cu fante. Un terminal de lamă are nevoie de un suport care să se potrivească geometriei sale. Conexiunile mai mari pot necesita o restricție diferită și o gamă de forță utilă diferită.
Douăsprezece familii de terminale nu înseamnă automat douăsprezece ansambluri de corpuri complet independente.
În timpul planificării instalațiilor, pot fi analizate geometrii terminale similare pentru a determina dacă pot împărți un corp de fixare, un concept de restricție sau un insert interschimbabil. Obiectivul nu este să forțezi fiecare produs să devină un dispozitiv "universal". Este pentru a evita schimbările inutile în timp ce se localizează fiecare terminal în mod repetat.
Aceasta schimbă întrebarea despre echipament din:
Ce mașină poate trage acest terminal?
to:
Câte familii de terminale trebuie să susțină această stație și cât de repede pot operatorii să se mute între ele fără a schimba condiția de testare?
Pentru o bancă de dezvoltare, câteva secunde suplimentare de ajustare a instalațiilor s-ar putea să nu conteze.
La câteva sute de exemplare pe zi, o fac.

De ce configurarea operatorului schimbă rezultatul
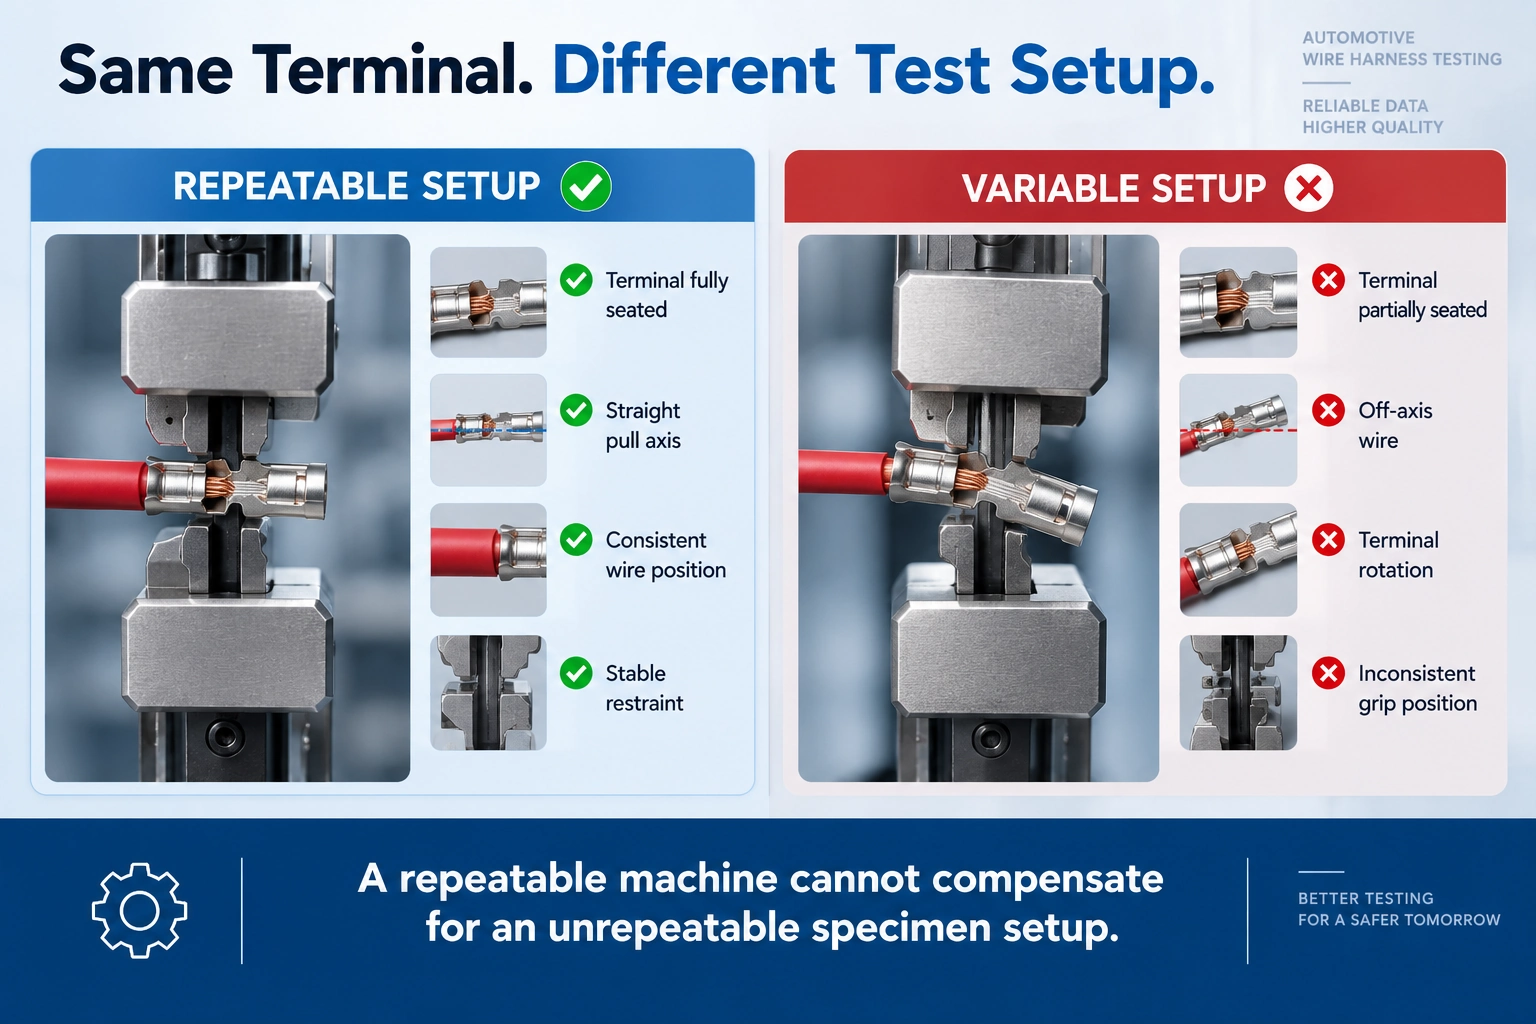
Operatorul A așază terminalul complet lângă opritorul corpului de iluminat.
Operatorul B lasă următorul eșantion ușor înainte.
Un fir trece vertical în mâner. Altul intră dintr-un unghi mic. Un operator lasă o lungime liberă constantă; altul se prinde mai aproape de bornă ori de câte ori firul disponibil este scurt.
Niciuna dintre aceste diferențe nu pare dramatică pe zona de producție.
Împreună, pot lărgi dispersia în datele de test.
Repetabilitatea este, prin urmare, parțial o proprietate a sistemului de măsurare a forței și parțial o proprietate a
Terminalul trebuie restricționat fără a introduce o condiție de îndoire neintenționată. Conductorul ar trebui să urmeze axa de tracțiune intenționată. Priza de sârmă necesită suficientă forță de susținere pentru a preveni alunecarea fără a crea o cedare prematură a maxilarului.
Pentru testarea repetitivă a producției, dispozitivul ar trebui să ajute operatorul să găsească poziția dorită, în loc să se bazeze exclusiv pe experiență.
Aceasta poate însemna o poziție pozitivă de așezare, un slot sau inserție potrivită, acces mai ușor în jurul terminalului sau o modalitate repetabilă de a stabili lungimea firului liber.
Când apare o valoare neașteptat de mică, proba merită analizată înainte ca cineva să înceapă să ajusteze procesul de sertizare.
Conductorul a tras de la terminal? S-a rupt firul? S-a mișcat în interiorul mânerului? Terminalul s-a rotit? Tragerea a fost vizibil în afara axei?
O valoare produsă de alunecare a mânerului este o problemă de testare, nu o dovadă a unei sertizari slabe de producție.
o stație de testare poate avea mai mult de un interval util de forță
Capacitatea mașinii răspunde la o întrebare:
Poate cadrul să aplice suficientă forță?
Nu răspunde complet la altceva:
Este aceasta configurația corectă de măsurare pentru tot ce testăm?
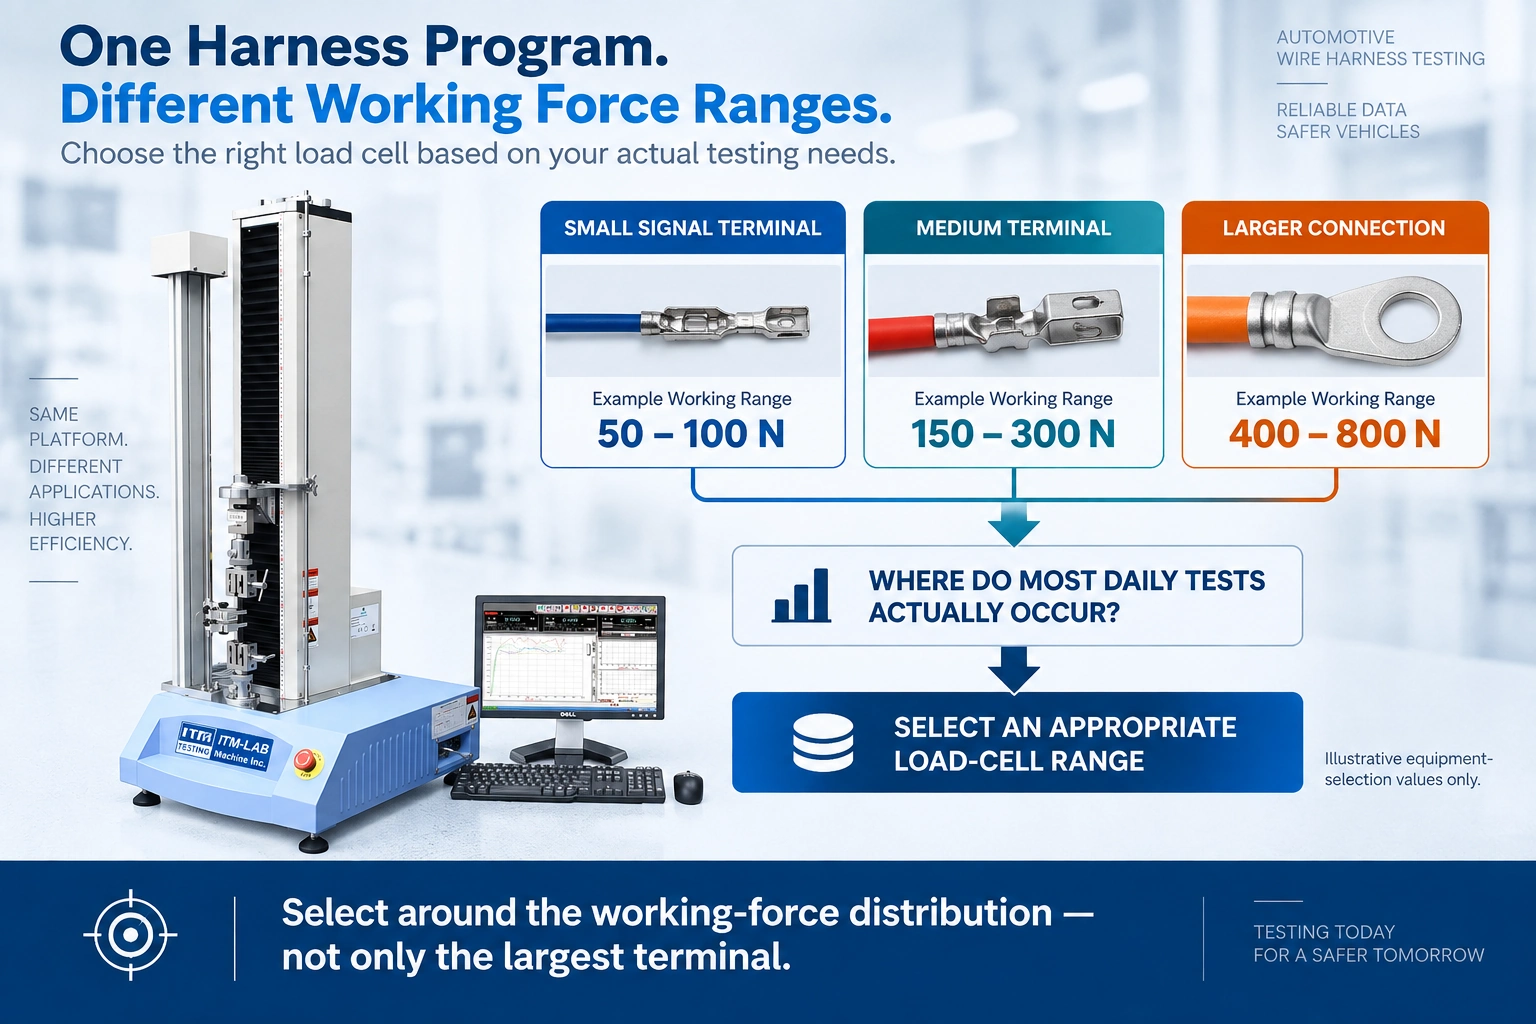
Considerați un laborator de hamuri care acoperă mai multe familii de conexiuni. Doar în scopuri de planificare a echipamentelor, imaginați-vă următoarele intervale de lucru:
| Grup de produse | Forța de lucru Ilustrativă Așteptată |
|---|---|
| Terminale mici de semnal | 50–100 N |
| Familia terminală medie | 150–300 N |
| Conexiune mai mare | 400–800 N |
Acestea sunt valori ilustrative de selecție a echipamentului, nu cerințe de acceptare auto.
Să presupunem că majoritatea probelor zilnice scade sub 150 N, în timp ce un grup mult mai mic operează de câteva ori mai sus.
Selectarea sistemului de măsurare doar în jurul celui mai mare eșantion poate trece cu vederea unde este petrecută cea mai mare parte a zilei de lucru a mașinii.
O discuție mai bună include cea mai mică forță de interes, intervalul normal de lucru pentru fiecare familie de terminale, cea mai mare forță reală așteptată și numărul de teste efectuate în fiecare interval.
În funcție de această dispersie, laboratorul poate evalua dacă o configurație a celulei de sarcină este potrivită sau dacă ar trebui luate în considerare intervale diferite de măsurare.
Inputul util aici este forța de muncă reală așteptată, nu doar valoarea minimă de promovare tipărită pe un desen.
La 500 de teste pe zi, manipularea probelor devine parte a specificației
O stație de testare folosită de douăzeci de ori pe zi poate tolera câțiva pași incomode.
La cinci sute de teste pe zi, aceiași pași devin timp de producție.
Un ciclu complet include mai mult decât mișcarea capetelor transversale:
Identifică proba → Încarcă terminalul → Prinde și aliniază sârma → Rulează testul → Îndepărtează proba → Clasifică rezultatul → Înregistrează datele
Imaginează-ți că încărcarea și poziționarea necesită 30 de secunde pentru fiecare probă.
Pe parcursul a 500 de teste, asta reprezintă mai mult de patru ore de procesare.
Reduceți procesul cu doar 10 secunde per probă și aproximativ
De aceea, simpla creștere a vitezei de testare nu este întotdeauna cea mai eficientă metodă de a crește debitul.
În controlul calității cu cablaj cu volum mare, câștigurile practice pot proveni din accesul mai ușor la terminal, schimbarea mai rapidă a dispozitivelor, poziționare repetabilă, operare convenabilă a prinderii și o manipulare mai redusă a rezultatelor.
Cea mai bună configurație de producție nu este neapărat cea care se mișcă cel mai rapid.
Este cel care elimină munca inutilă din întregul ciclu de testare fără a compromite condiția de testare.

Configurarea RS-8010A pentru controlul calității cablajului auto
Pentru multe aplicații auto de tragere a cablelor de cablu, forțele implicate sunt relativ scăzute comparativ cu testarea structurală de tracțiune.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, disponibilă în capacități de la 50 N până la 5 kN, este astfel o platformă pentru evaluarea multor forțe de tracțiune ale terminalelor și ale hamurilor aplicații.
Specificarea singură a modelului mașinii, însă, nu definește sistemul de testare.
Pentru o aplicație conductor-terminal, configurația poate combina o celulă de sarcină adecvată cu o priză de sârmă și o reținere potrivită geometriei terminalului. Spațiul disponibil pentru testare și călătoria trebuie, de asemenea, să se potrivească probei.
Atunci când mai multe familii de terminale împart aceeași stație, accesul la instalații și schimbarea de corpuri trebuie luate în considerare simultan cu intervalul forței.
Datele necesare pot varia de asemenea.
O stație de producție poate avea nevoie în principal de informații despre forța de vârf și trecerea sau eșecul. Dezvoltarea, validarea proceselor sau depanarea pot beneficia de menținerea curbei forță-deplasare și a comportamentului observat de defectare.
De exemplu:
Terminal A — 96 N — PASS — extragere conductor
conține mai multe informații de diagnostic decât:
Terminal A — PASS
Asta nu înseamnă că fiecare linie de harness are nevoie de un sistem de date complex. Asta înseamnă că ieșirea necesară trebuie definită înainte ca stația să fie configurată.
Pentru o stație QC cu cablaj cu forță redusă, RS-8010A poate fi evaluat împreună cu metoda corespunzătoare sarcină de sarcină, prinderea de sârmă, restricția terminalului și metoda de testare. Pentru programele multi-terminal, schimbarea dispozitivelor și fluxul de lucru al operatorului ar trebui considerate parte a aceleiași configurații, nu după ce mașina a fost deja selectată.
A Real Automotive Harness RFQ
Ia în considerare această cerere:
| Cerință | Informații despre client |
|---|---|
| Aplicație | QC producție de cablare auto |
| Wire Sizes | 0.35 / 0.5 / 0.75 / 1.5 / 2.5 mm² |
| Familii terminale | 12 |
| Volum zilnic de testare | 350–500 specimene |
| Ieșire necesară | Forță de vârf + trecere/eșec |
| Cerință | Specificații client |
| Configurare preferată | O stație de testare |
Există suficiente informații pentru a înțelege aplicația.
Nu există încă suficient pentru a configura corect stația.
Următorul document util nu este adesea o altă specificație a mașinii.
Este lista terminal.
| Terminal PN | Dimensiunea firului | Cerință minimă | Forță de lucru așteptată | Teste / Zi | Desen / Eșantion |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Specificație client | Pentru confirmare | 120 | Disponibil |
| T-002 | 0,50 mm² | Specificație client | Pentru confirmare | 180 | Disponibil |
| T-003 | 1,50 mm² | Specificație client | Pentru confirmare | 80 | Disponibil |
| T-004 | 2,50 mm² | Specificație client | Pentru confirmare | 40 | Disponibil |
Acum discuția despre echipamente devine mult mai concretă.
Dacă majoritatea familiilor de terminale au un comportament similar de forță redusă, în timp ce doar câteva necesită forțe substanțial mai mari, strategia celulei de sarcină poate fi evaluată în jurul acelei distribuții.
Dacă mai multe terminale au geometrie similară, strategia de reținere poate fi revizuită pentru componente comune sau inserții interschimbabile.
Și dacă stația este așteptată să proceseze 500 de specimene pe zi, încărcarea, schimbarea instalațiilor și manipularea datelor devin părți măsurabile ale proiectului.
Aceasta este informația necesară pentru a trece de la un test generic de tip pull tester la o stație utilă de testare de producție.
Ce să trimiți înainte de a solicita un sistem de forță de tragere a hamurilor
Pentru un nou proiect de cablaj auto, furnizați informațiile care definesc aplicația de producție, nu doar capacitatea maximă a mașinii.
Cele mai utile intrări sunt:
- dimensiuni ale firelor și tipuri de conductori;
- numere de piese terminale;
- desene terminale sau mostre finalizate;
- cerință aplicabilă client/OEM/produs;
- metodă de testare aplicabilă;
- forță minimă specificată;
- interval real de forță de muncă așteptat;
- viteză de testare necesară;
- număr de familii terminale;
- teste aproximative pe zi;
- a necesitat ieșire de test și trasabilitate.
Dacă mai multe terminale vor împărți stația, un tabel cu numărul piesei terminalului, dimensiunea firului, minimul specificat, forța de muncă așteptată și cantitatea zilnică este deosebit de utilă.
Terminalele fizice sau probele de sertizare finalizate sunt valoroase la evaluarea restricțiilor. Geometria elementelor de fixare nu poate fi determinată fiabil doar din valoarea forței.
Sistem de Testare a Forței de Tragere a Cablelor Auto

Întrebări frecvente despre testarea forței de tragere a cablelor de cabluri auto
Ce teste de forță de tracțiune sunt folosite pentru cablurile de cabluri auto?
"Forța de tragere" poate face referire la mai multe interfețe mecanice, inclusiv rezistența de sertizare conductor-terminal, reținerea terminalului într-o carcasă a conectorului și testarea de eliberare a tensiunii sau a retragerii asamblului. Forța de cuplare sau decuplare a conectorului este o altă măsură mecanic diferită.
Interfața trebuie astfel identificată înainte de selectarea dispozitivului sau procedura de testare.
Este un test de tragere a cablului de cabluri același lucru cu un test de crimpare?
Nu neapărat.
Un test de crimp pull încarcă în mod specific conexiunea conductor-terminal. Testarea tragerii cablurilor este o descriere mai largă și poate include și alte interfețe mecanice din cadrul ansamblului.
Pentru sistemul de crimare de producție, conexiunea conductor-terminal este de obicei interfața de interes.
Câtă forță de tracțiune ar trebui să suporte un terminal auto?
Nu există o singură valoare de forță care să se aplice fiecărui terminal auto de o anumită dimensiune a firului.
Cerința de acceptare ar trebui să provină din specificația care guvernează programul efectiv de conductor, terminal și cablă. Un tabel generic online de forțe nu ar trebui înlocuit pentru această cerință fără confirmarea aplicabilității sale.
Se poate folosi forța de tragere pentru a monitoriza calitatea sertizații?
Da, datele despre forța de tragere pot oferi informații utile mecanice de control al calității și pot dezvălui schimbări în comportamentul procesului în timp.
Nu identifică singur cauza principală a unei schimbări. Tendințele neașteptate pot fi investigate împreună cu înălțimea sertizei, poziția conductorului, starea șuruburilor, poziționarea terminalului, starea sculelor și alte informații relevante despre proces.
De ce uneori diferiți operatori obțin rezultate diferite ale forței de tracțiune?
Diferențele de așezare a terminalului, poziția prinderii de sârmă, lungimea probei libere, rotația terminalului și alinierea axei de tracțiune pot introduce variații.
Un dispozitiv de producție ar trebui să facă poziția intenționată a probei cât mai repetabilă posibil, astfel încât rezultatul să depindă mai puțin de tehnica operatorului individual.
Cum ar trebui să aleg o celulă de sarcină pentru testarea tragerii cablelor auto?
Începe cu intervalul real așteptat de forță de muncă, nu doar cu valoarea minimă de acceptare sau capacitatea maximă a cadrului.
Pentru o stație care acoperă mai multe familii de terminale, mapează intervalul de forță așteptat și cantitatea zilnică pentru fiecare familie. Acest lucru ajută la determinarea locului unde au loc cele mai multe măsurători și dacă un interval de celule de sarcină este potrivit pentru întregul program.
Ce informații sunt necesare pentru a selecta o mașină de test de tragere a cablelor auto?
Furnizați dimensiunile firurilor, tipurile de conductori, numerele sau desenele de terminale, cerințele de testare aplicabile, forțele minime specificate, intervalele de forță reale așteptate, viteza de testare, numărul de familii de terminale și volumul zilnic de probe.
Probele de sertizare finalizate sunt deosebit de utile atunci când trebuie evaluată fixatura terminalului.
Construirea unei stații QC cu cablaj mai bun
Partea cea mai simplă a unui proiect de testare a cablurilor auto este adesea confirmarea faptului că cadrul de tracțiune are suficientă capacitate.
Detaliile de producție determină dacă stația va funcționa bine după sute de exemplare, multiple schimbări de terminal și mai mulți operatori.
Un sistem util trebuie să acomodeze familiile terminale efectiv fabricate, să măsoare unde apar forțele lor reale de tracțiune, să țină probele constant și să parcurgă volumul necesar de probă fără a transforma încărcătura probei în blocaj.
Datele rezultate ar trebui să fie de asemenea utile. Un singur rezultat PASS verifică un exemplar. O tendință schimbătoare a forței de tracțiune poate oferi echipei de calitate un motiv mai devreme să inspecteze procesul de producție.
Pentru multe aplicații terminale auto cu forță redusă, the ITM-LAB RS-8010A, disponibil de la 50 N până la 5 kN, poate servi drept platformă de testare. Configurația finală depinde în continuare de celula de sarcină, prinderea de sârmă, restricția terminalului, spațiul disponibil de testare, metoda de testare aplicabilă și fluxul de lucru de producție.
Dacă plănuiești o stație de control al calității cu cablaj auto, trimite ITM-LAB lista ta lista terminalelor, intervalul de dimensiune a firului, desenele terminalelor sau probele finalizate, cerințele de reglementare, intervalele de forță de tracțiune și testele pe zi.
Cu aceste detalii, ITM-LAB poate evalua intervalul celulei de sarcină, prinderea de sârmă, restricția terminalului și configurația RS-8010A în jurul programului propriu-zis de cabluri.
